Feingewinde: Gewindesteigung, Tabelle und Unterschiede
Ein Feingewinde besitzt bei gleichem Nenndurchmesser eine kleinere Gewindesteigung als das Regelgewinde. Dadurch ändern sich Kern- und Spannungsquerschnitt, Verstellweg und Montageverhalten. Das macht Feingewinde für viele Aufgaben interessant – aber nicht automatisch vibrationssicher oder grundsätzlich tragfähiger.
Das Wichtigste in Kürze
- Feingewinde haben eine geringere Steigung als Regelgewinde bei gleichem Durchmesser.
- Die Bezeichnung erfolgt immer mit Angabe der Steigung, beispielsweise M12 x 1,5.
- Durch den größeren Kerndurchmesser bieten sie eine deutlich höhere Zugfestigkeit.
- Ein flacherer Steigungswinkel sorgt für eine exzellente Selbsthemmung gegen Losdrehen.
- Hauptanwendungsgebiete sind die Mess- und Regeltechnik sowie der moderne Fahrzeugbau.
Was ist die Gewindesteigung beim Feingewinde?
Die Gewindesteigung P ist der axiale Abstand benachbarter Gewindegänge. Bei M12 × 1,5 beträgt sie 1,5 mm; eine Umdrehung verschiebt ein eingängiges Gewinde um denselben Betrag. Ob die Verbindung belastbarer oder selbsthemmender ist, hängt vom gesamten Schraubenfall ab.
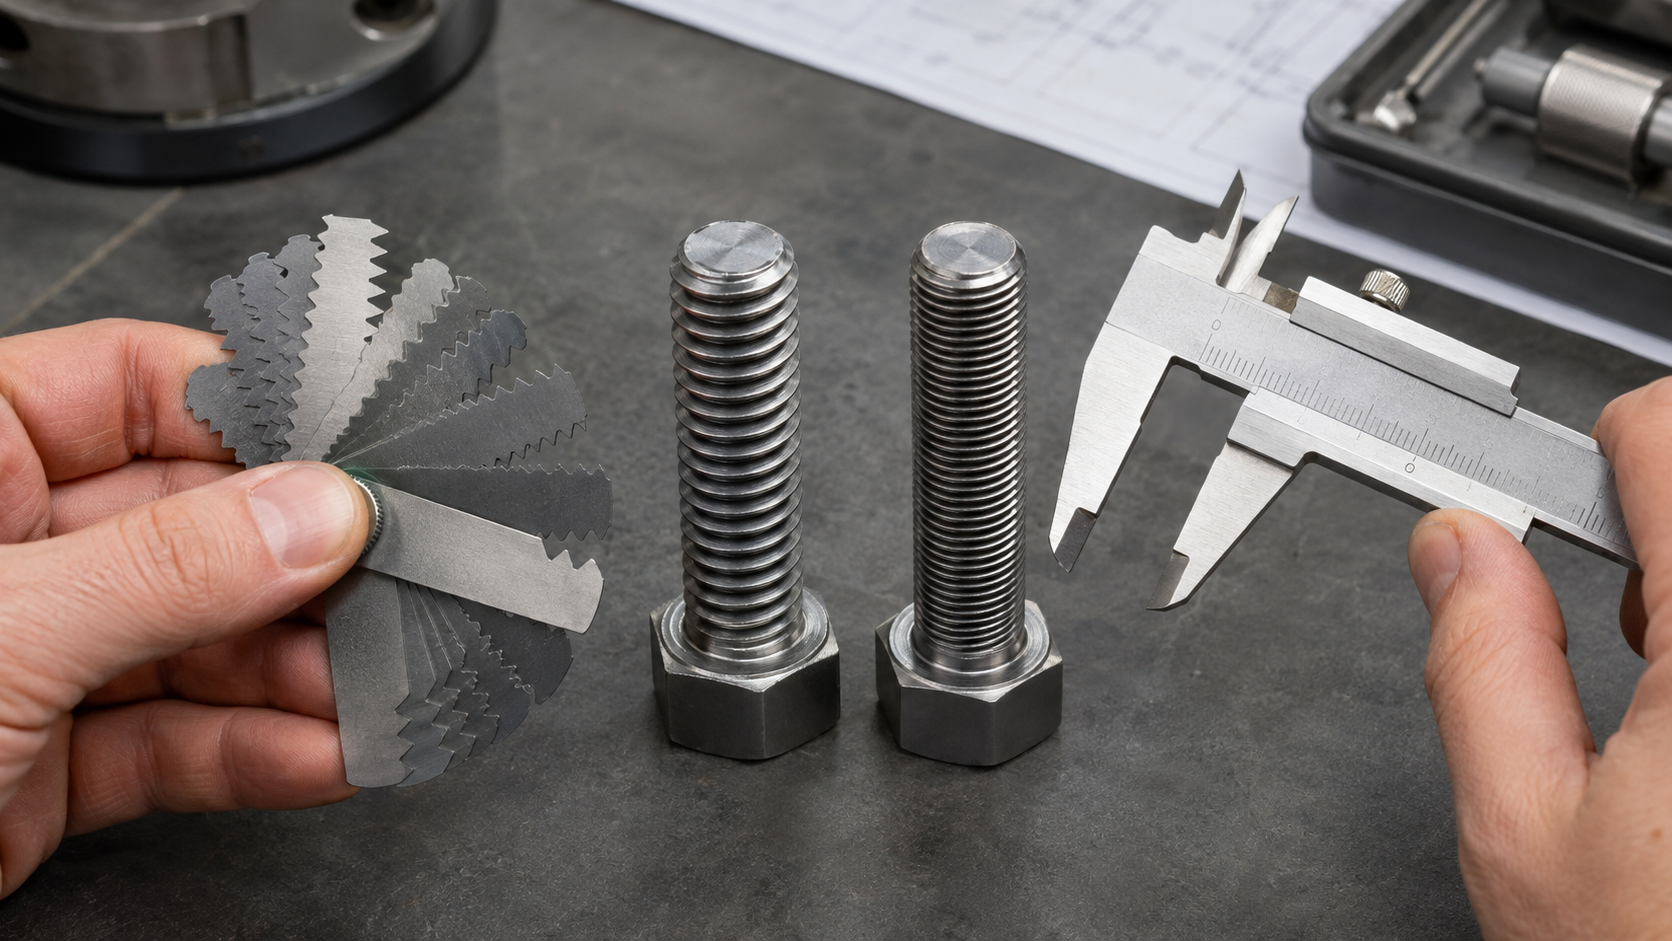
Der Unterschied zwischen Regelgewinde und Feingewinde
Das metrische ISO-Gewinde lässt sich grundsätzlich in Regelgewinde und Feingewinde unterteilen. Der augenscheinlichste Unterschied liegt in der Gewindesteigung, also dem Weg, der durch eine vollständige Umdrehung der Schraube zurückgelegt wird. Bei einem Regelgewinde ist diese Steigung genormt und auf den jeweiligen Durchmesser standardisiert festgelegt. Feingewinde hingegen besitzen bei exakt demselben Außendurchmesser eine sichtbar kleinere Steigung. Dies führt unmittelbar dazu, dass die Gewindegänge deutlich enger beieinanderliegen. Das Gewindeprofil ist somit flacher eingeschnitten, was direkte Auswirkungen auf den Kerndurchmesser der Schraube hat. Dieser größere Kernbereich macht die Schraubenverbindung wesentlich widerstandsfähiger gegen Abreißen unter Belastung. Mechaniker und Ingenieure nutzen diese Eigenschaft gezielt, wenn Standardgewinde für ein Projekt nicht ausreichend belastbar sind. Letztlich bestimmt die Wahl zwischen diesen beiden Gewindearten maßgeblich die strukturelle Stabilität einer ganzen Konstruktion.
Wie die Bezeichnung von Feingewinden funktioniert
Die korrekte Kennzeichnung von Gewinden ist in der Industrie essenziell, um kostspielige Verwechslungen auszuschließen. Ein normales metrisches Regelgewinde wird meist nur mit dem Buchstaben M und dem Außendurchmesser angegeben, wie beispielsweise M10. Bei einem Feingewinde reicht diese kurze Angabe jedoch nicht aus, da es für einen einzigen Durchmesser verschiedene Steigungen geben kann. Daher wird die Gewindesteigung immer explizit als Multiplikator an den Durchmesser angehängt. Die offizielle Bezeichnung lautet dann etwa M10 x 1,0 oder M10 x 1,25. Der Wert nach dem Multiplikationszeichen steht exakt für den Abstand zweier Gewindespitzen in Millimetern. Diese präzise Nomenklatur hilft dabei, weltweit einheitliche Standards in der komplexen Fertigung und Montage einzuhalten. Wer Ersatzteile bestellt oder selbst Gewinde schneidet, muss diesen Zusatz zwingend beachten. Fehler bei der Identifikation führen unweigerlich zu zerstörten Bauteilen bei der Endmontage.
Vorteile der reduzierten Gewindesteigung in der Praxis
Die kleinere Steigung vergrößert bei gleichem Nenndurchmesser den Spannungsquerschnitt und ermöglicht eine feinere axiale Verstellung. Die reale Tragfähigkeit hängt trotzdem von Festigkeit, Einschraubtiefe, Kerben und Belastung ab. Gegen selbsttätiges Losdrehen ist eine konstruktiv geeignete Sicherung nötig.
Typische Anwendungsbereiche für ISO-Feingewinde
Die spezifischen Eigenschaften von Feingewinden prädestinieren sie für ganz bestimmte industrielle und handwerkliche Sektoren. Im Automobilbau und der modernen Luftfahrttechnik werden sie überaus häufig für sicherheitsrelevante Fahrwerks- und sensible Motorenteile eingesetzt. Dort verhindern sie durch ihre extrem hohe Selbsthemmung ein lebensgefährliches Losdrehen bei starker dauerhafter Erschütterung. Auch in der anspruchsvollen Fluidtechnik, wie bei hydraulischen oder pneumatischen Verschraubungen, spielen sie täglich eine tragende Rolle. Die feine Steigung ermöglicht eine exakte Dosierung der Anpresskraft auf Dichtringe und verhindert Leckagen absolut zuverlässig. Feinmechanische Geräte und komplexe Messinstrumente profitieren ebenfalls stark von der Möglichkeit, Bauteile durch die geringe Steigung extrem präzise und millimetergenau justieren zu können. Selbst in der Medizintechnik oder bei traditionellen Uhrmachern sind filigrane Miniatur-Feingewinde der absolute Standard. Überall dort, wo höchste absolute Präzision und kompromisslose Sicherheit gefordert sind, ist das Feingewinde immer die allererste Wahl.
Herausforderungen und Nachteile im Umgang mit Feingewinden
Trotz der vielen beeindruckenden Vorzüge bringt die Arbeit mit geringen Gewindesteigungen auch einige spürbare Nachteile mit sich. Das überaus feine Profil ist extrem empfindlich gegenüber jeglichen Verschmutzungen durch Staub, feinen Sand oder mikroskopische Metallspäne. Schon kleinste unscheinbare Partikel können rasch dazu führen, dass sich das Gewinde bei der Montage gnadenlos festfrisst. auch besteht eine deutlich erhöhte Gefahr der irreparablen Beschädigung der Gewindegänge bei unachtsamen oder unsachgemäßem Ansetzen der Schraube. Werden Mutter und Schraube auch nur minimal verkantet aufgeschraubt, zerstört man das weiche und feine Profil extrem schnell. Die professionelle Fertigung von Feingewinden erfordert überdies allerhöchste Präzision und absolut saubere Werkzeuge, was die allgemeinen Herstellungskosten leicht in die Höhe treibt. Auch bei der notwendigen Demontage nach langer Standzeit können festgerostete Feingewinde wesentlich hartnäckiger sein als klassische Regelgewinde. Daher ist die präventive Verwendung von geeigneten hochwertigen Schmiermitteln oder speziellen Montagepasten bei der Endmontage oft absolut unumgänglich.
Werkzeuge und Tipps zum Messen der Gewindesteigung
Das vollkommen korrekte Bestimmen einer Gewindesteigung ist der absolut wichtigste Schritt vor der Bearbeitung oder dem Austausch von Teilen. Das mit Abstand bewährteste Werkzeug hierfür ist die sogenannte Gewindelehre, in der Fachsprache oft auch präzise Gewindeschablone genannt. Diese Lehren besitzen speziell gezahnte Blätter mit verschiedenen Steigungsprofilen, die man zur Kontrolle direkt auf die Schraube auflegt. Passt das jeweilige Profil exakt und komplett lichtdicht in die Gewindegänge, ist die korrekte Steigung zweifelsfrei gefunden. Alternativ kann man mit einem hochwertigen digitalen Messschieber den Abstand über mehrere Gewindegänge präzise messen und den Wert mathematisch durch die Anzahl dividieren. Bei der aktiven Bearbeitung mit einem scharfen Gewindebohrer oder Schneideisen muss auch zwingend ausreichend Schneidöl verwendet werden. Ein sehr gleichmäßiger Druck und das regelmäßige Brechen des Spans durch vorsichtiges Zurückdrehen sichern ein perfekt sauberes Gewindeprofil. Nur mit äußerst sorgfältiger Messung und dem exakt passenden Qualitätswerkzeug lassen sich langlebige und sichere Feingewinde fachgerecht herstellen.
Feingewinde-Gewindesteigung im Vergleich
| Nenngröße | Regelgewinde | häufige Feingewinde |
|---|---|---|
| M8 | 1,25 mm | 1,0 mm |
| M10 | 1,5 mm | 1,25 oder 1,0 mm |
| M12 | 1,75 mm | 1,5 oder 1,25 mm |
| M14 | 2,0 mm | 1,5 mm |
| M16 | 2,0 mm | 1,5 mm |
| M18 | 2,5 mm | 2,0 oder 1,5 mm |
| M20 | 2,5 mm | 2,0 oder 1,5 mm |
| M24 | 3,0 mm | 2,0 mm |
Die ISO 262:2023 wählt bevorzugte Durchmesser-Steigungs-Kombinationen für metrische Schrauben, Bolzen und Muttern von 1 bis 100 mm aus ISO 261 aus. Grundabmessungen liefert ISO 724:2023.
Was sich durch kleinere Steigung verändert
| Eigenschaft | Feingewinde | Praxisfolge |
|---|---|---|
| Axialweg pro Umdrehung | kleiner | feinere Einstellung möglich |
| Spannungsquerschnitt | meist größer | mehr Querschnitt bei gleicher Nennweite |
| Gewindetiefe | geringer | empfindlicher gegen Schmutz und Beschädigung |
| Anzahl Gänge pro Länge | größer | mehr Eingriffe bei kurzem Bauraum |
| Verwechslungsrisiko | höher | Steigung immer angeben und messen |
Feingewinde ist keine Schraubensicherung
Der kleinere Steigungswinkel kann das Rückdrehverhalten beeinflussen, verhindert Losdrehen unter Querbewegung und wechselnder Klemmkraft aber nicht zuverlässig. Vorspannkraft, Setzen, Reibung und Belastung sind maßgeblich. Sicherungselemente werden nach dem konkreten Versagensmechanismus gewählt. Der Ratgeber Schraubensicherung richtig auswählen zeigt die Unterschiede.
Bezeichnung und Messung
- Außendurchmesser rechtwinklig messen.
- Steigungslehre ohne Lichtspalt anlegen.
- Bei Verschleiß über zehn Gänge messen und durch zehn teilen.
- Wert immer vollständig notieren, etwa M12 × 1,5.
- Mit ISO-Reihe oder Herstellerzeichnung abgleichen.
Eine detaillierte Messroutine bietet metrische Gewindesteigung messen. Passt die Lehre fast, aber nicht sauber, darf das Gegenstück nicht mit Kraft montiert werden.
Kernloch für Feingewinde berechnen
Für geschnittene metrische Innengewinde gilt als Näherung: Nenndurchmesser minus Steigung.
| Feingewinde | Rechnung | üblicher Bohrer |
|---|---|---|
| M8 × 1 | 8 − 1 | 7,0 mm |
| M10 × 1 | 10 − 1 | 9,0 mm |
| M12 × 1,5 | 12 − 1,5 | 10,5 mm |
| M14 × 1,5 | 14 − 1,5 | 12,5 mm |
| M16 × 1,5 | 16 − 1,5 | 14,5 mm |
Für Gewindeformer gelten andere Vorbohrwerte. Details erklärt Kernlochdurchmesser berechnen.
Toleranzen und Austauschbarkeit
Gleicher Durchmesser und gleiche Steigung reichen für eine freigegebene Passung nicht immer aus; Toleranzklasse und Oberflächenzustand zählen mit. Die neue ISO 965-1:2026 beschreibt die Grundlagen des Toleranzsystems für metrische ISO-Gewinde. Bei Ersatzteilen gehören Norm, Toleranz und Werkstoff in die Bestellung.
Anzugsmoment nicht vom Regelgewinde übernehmen
Der andere Spannungsquerschnitt und die abweichende Gewindegeometrie verändern die Berechnung. Auch Reibung und Einschraubwerkstoff bleiben relevant. Passende Hintergründe stehen unter Anzugsmoment für metrische Feingewinde.
Feingewinde in der Werkstatt eindeutig kennzeichnen
Verwechslungen entstehen oft, weil Regel- und Feingewindeschrauben bei flüchtigem Hinsehen gleich wirken. Sortieren Sie Restbestände deshalb nicht nur nach Durchmesser, sondern nach der vollständigen Bezeichnung. Separate Behälter für M10, M10 × 1,25 und M10 × 1,0 verhindern teure Fehlmontagen. Auch Muttern und Gewindelehren sollten eindeutig beschriftet bleiben.
Eine Schraube, die sich nur ein oder zwei Umdrehungen von Hand einschrauben lässt und dann klemmt, wird sofort zurückgedreht. Schlüssel oder Schlagschrauber würden in diesem Moment kein „strammes Gewinde“ erzeugen, sondern Flanken beschädigen. Reinigen, erneut messen und das richtige Gegenstück wählen ist schneller als eine spätere Gewindereparatur.
Schmutz wirkt bei kleinen Flanken besonders störend
Die geringere Gewindetiefe macht Feingewinde empfindlich gegen Lack, Späne und eingedrückte erste Gewindegänge. Schutzkappen, saubere Lagerung und ein vorsichtiger Ansatz von Hand reduzieren Schäden. Gewindenachschneiden ist nur sinnvoll, wenn Maß, Toleranz und Bauteilfreigabe bekannt sind.
Fazit
Die Feingewinde-Gewindesteigung muss immer vollständig angegeben und gemessen werden. Eine kleinere Steigung bietet feine Verstellung und meist mehr Spannungsquerschnitt, ersetzt aber weder Verbindungsauslegung noch Schraubensicherung.
Häufige Fragen
Was ist ein Feingewinde?
Ein metrisches Gewinde mit kleinerer Steigung als das Regelgewinde derselben Nenngröße. Die Steigung wird ausdrücklich angegeben, etwa M12 × 1,5.
Welche Steigung hat M10-Feingewinde?
Häufig sind M10 × 1,25 und M10 × 1,0. Ohne Steigungsangabe ist „M10 Feingewinde“ nicht eindeutig.
Welche Steigung hat M12-Feingewinde?
Verbreitet sind M12 × 1,5 und M12 × 1,25; das M12-Regelgewinde besitzt 1,75 mm.
Ist Feingewinde zugfester?
Der Spannungsquerschnitt ist bei gleicher Nennweite meist größer. Die Tragfähigkeit der Verbindung hängt trotzdem von Festigkeit, Einschraubtiefe, Belastung und Geometrie ab.
Löst sich Feingewinde bei Vibrationen nicht?
Diese Aussage ist zu pauschal. Querbewegung und Vorspannkraftverlust können auch Feingewinde lösen. Eine passende Schraubensicherung bleibt erforderlich.
Wie misst man die Gewindesteigung?
Mit einer metrischen Steigungslehre oder über mehrere Gewindegänge mit dem Messschieber. Der Wert ist der axiale Abstand benachbarter Gänge.
Welches Kernloch braucht M12 × 1,5?
Für ein geschnittenes Innengewinde ist 10,5 mm ein üblicher Ausgangswert. Werkzeug- und Toleranzangaben haben Vorrang.
Kann eine Regelgewindemutter auf ein Feingewinde passen?
Nein, wenn die Steigung abweicht. Sie kann kurz greifen und dann klemmen; weiteres Anziehen beschädigt beide Gewinde.
⇓ Weiterscrollen zum nächsten Beitrag ⇓