Kernlochdurchmesser berechnen: Formel und Tabelle
Ein gutes Innengewinde beginnt mit einem maßhaltigen Kernloch. Die bekannte Formel „Nenndurchmesser minus Steigung“ liefert für metrische Schneidgewinde einen praxistauglichen Bohrerwert. Sie ist aber eine Näherung – und bei Formgewinden gilt sie nicht. Wer den Kernlochdurchmesser berechnen will, muss deshalb zuerst Gewindeart, Steigung, Werkstoff und Werkzeug kennen.
Das Wichtigste in Kürze
- Der exakte Kernlochdurchmesser ist die absolute Basis für ein belastbares und langlebiges Gewinde.
- Die einfache Faustformel lautet: Gewindenenndurchmesser minus Gewindesteigung ergibt den Bohrdurchmesser.
- Für ein standardmäßiges M8-Regelgewinde benötigen Sie beispielsweise einen 6,8-mm-Bohrer.
- Der Einsatz von Kühl- und Schmiermitteln verlängert die Lebensdauer des Bohrers drastisch.
- Das Material des Werkstücks beeinflusst die Wahl des Bohrers und die Vorgehensweise maßgeblich.
Was ist der Kernlochdurchmesser?
Der Kernlochdurchmesser ist der exakte Durchmesser der Bohrung, die in ein Werkstück eingebracht werden muss, bevor ein Innengewinde geschnitten wird. Er entspricht dem Innendurchmesser des fertigen Gewindes und wird bei metrischen Gewinden berechnet, indem man die Gewindesteigung vom Nenndurchmesser abzieht.
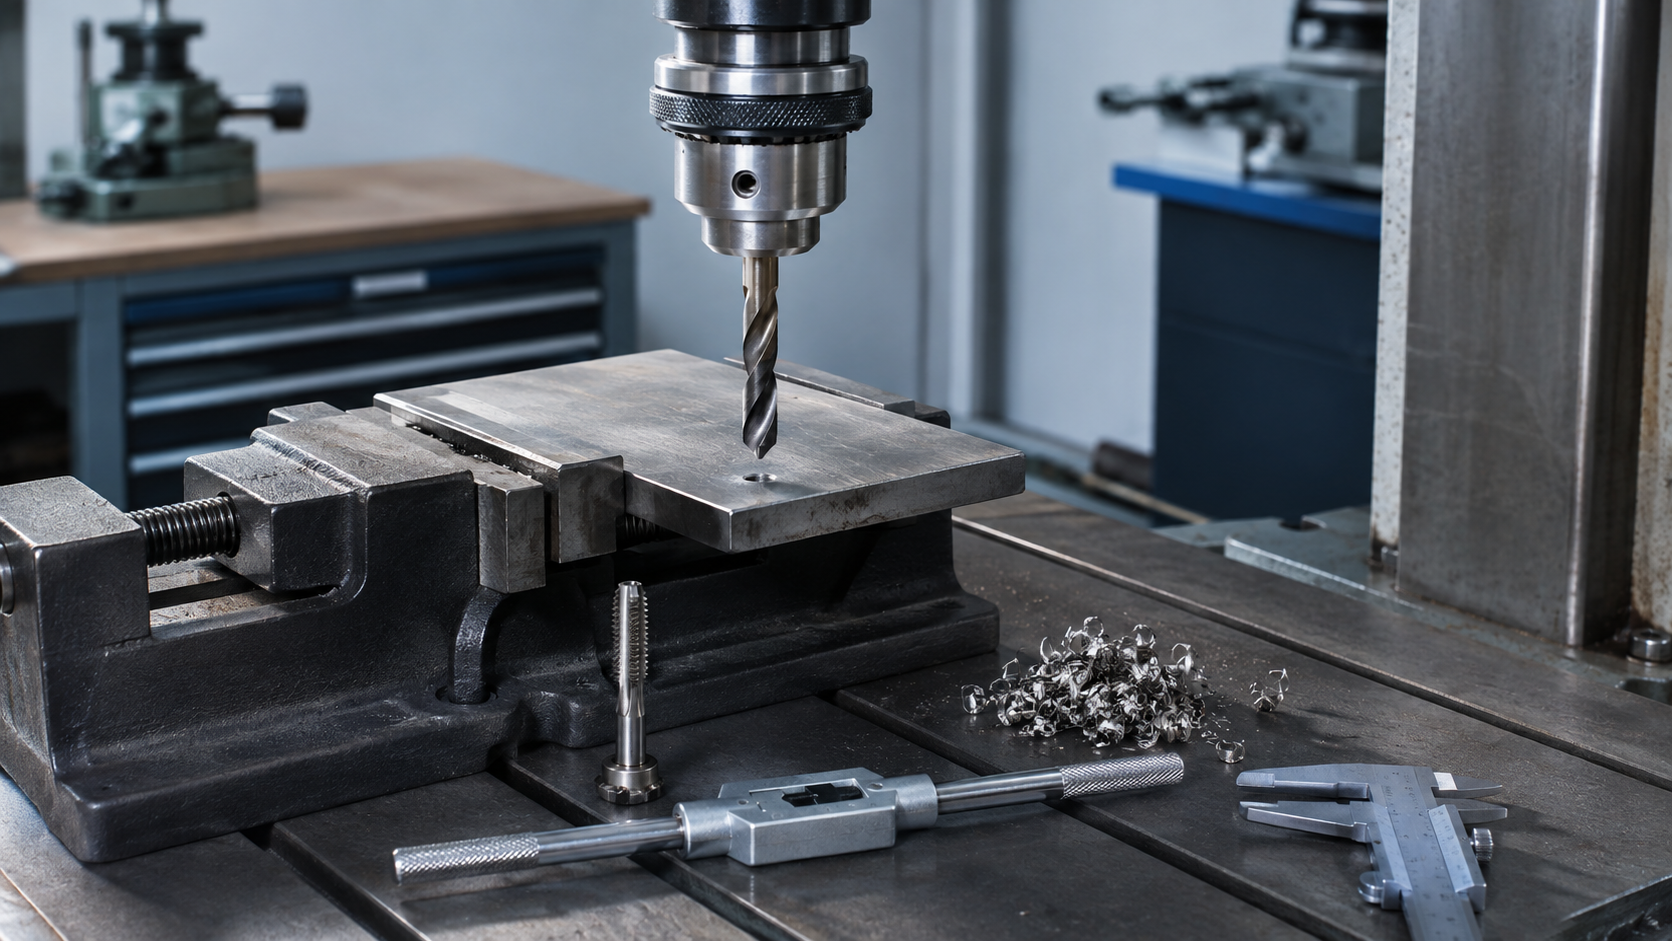
Die richtige Formel zur Berechnung des Kernlochdurchmessers
Wer ein Gewinde schneiden möchte, muss nicht zwingend immer eine Tabelle zur Hand haben. Es gibt eine sehr simple und bewährte Faustformel zur Berechnung des Kernlochdurchmessers für metrische ISO-Gewinde. Diese lautet: Nenndurchmesser des Gewindes abzüglich der Gewindesteigung ergibt den benötigten Bohrdurchmesser. Nehmen wir als klassisches Beispiel das weit verbreitete M10-Gewinde mit einer Standardsteigung von 1,5 Millimetern. Zieht man nun die 1,5 Millimeter von den 10 Millimetern ab, erhält man einen Kernlochdurchmesser von exakt 8,5 Millimetern. Diese mathematische Regel lässt sich auf fast alle metrischen Regel- und Feingewinde völlig problemlos und exakt anwenden. Dennoch sollte man bei extrem harten Materialien stets prüfen, ob minimale Anpassungen der Bohrgröße für einen besseren Spanfluss erforderlich sind.
Wichtige Tabellenwerte für metrische Regelgewinde
Obwohl die Berechnung sehr einfach ist, nutzen Profis im Alltag häufig Tabellen, um Zeit zu sparen und Fehler zu vermeiden. Diese Übersichtstabellen enthalten alle gängigen Werte für metrische Regelgewinde von M1 bis hin zu großen Industrieformaten. So benötigt man für ein M3-Gewinde einen Bohrer mit 2,5 Millimetern Durchmesser. Für ein M4-Gewinde greift man zu einem 3,3-Millimeter-Bohrer, während bei M5 exakt 4,2 Millimeter erforderlich sind. Ein M6-Gewinde verlangt nach einem 5,0-Millimeter-Bohrer, was sich besonders leicht einprägen lässt. Der Wert für M8 liegt bei 6,8 Millimetern, und bei M12 muss das Loch mit 10,2 Millimetern gebohrt werden. Wer diese Standardmaße im Kopf hat, arbeitet deutlich effizienter und greift intuitiv immer zum passenden Spiralbohrer.
Besonderheiten bei metrischen Feingewinden
Neben den normalen Regelgewinden kommen in der Technik sehr oft auch metrische Feingewinde zum Einsatz. Diese zeichnen sich durch eine deutlich geringere Gewindesteigung im Verhältnis zum Nenndurchmesser aus. Dadurch entstehen flachere Gewindegänge, die bei speziellen Schraubverbindungen für eine höhere Selbsthemmung sorgen. Auch hier gilt die bekannte Formel, jedoch muss man die exakte Steigung des jeweiligen Feingewindes genau kennen. Ein M10x1 Feingewinde hat beispielsweise nur eine Steigung von 1,0 Millimetern statt der üblichen 1,5 Millimeter. Somit ergibt sich für dieses spezielle Gewinde ein größerer Kernlochdurchmesser von exakt 9,0 Millimetern. Der Einsatz von Feingewinden erfordert höchste Präzision beim Vorbohren, da die Gewindegänge viel empfindlicher gegenüber Maßabweichungen reagieren.
Der Einfluss des Materials auf den Bohrvorgang
Der Werkstoff beeinflusst Werkzeuggeometrie, Schnittgeschwindigkeit, Schmierung und erreichbare Oberflächenqualität. Den Kernlochdurchmesser sollte man jedoch nicht pauschal um ein oder zwei Zehntel ändern. Bei Abweichungen gelten die Vorgaben des Gewindewerkzeugherstellers für Werkstoff, Toleranz und Verfahren.
Warum Schmierung und Kühlung unverzichtbar sind
Das Bohren des Kernlochs und das anschließende Gewindeschneiden erzeugen durch die hohe Reibung enorme thermische Belastungen. Ohne ausreichende Kühlung verglüht die Schneide des Bohrers innerhalb kürzester Zeit und verliert ihre Schärfe komplett. Daher ist der kontinuierliche Einsatz von hochwertigem Schneidöl oder einer geeigneten Bohremulsion absolut unerlässlich. Das Schmiermittel reduziert nicht nur die Reibungshitze, sondern sorgt auch für eine glattere Oberfläche in der Bohrung. Eine glatte Bohrung wiederum erleichtert dem Gewindebohrer im nächsten Arbeitsschritt das präzise Einschneiden der Gewindegänge. Bei Grauguss kann auf flüssige Schmiermittel oftmals verzichtet werden, da der enthaltene Grafit bereits selbstschmierend wirkt. Für alle anderen gängigen Metalle gilt jedoch ausnahmslos: Wer gut schmiert, der bohrt deutlich leichter und präziser.
Häufige Fehler und wie Sie diese effektiv vermeiden
Ein typischer Anfängerfehler ist das ungenaue Ansetzen des Bohrers, was zu schiefen und unbrauchbaren Gewinden führt. Nutzen Sie deshalb immer einen Körner, um das Zentrum der Bohrung exakt auf dem Werkstück zu markieren. Ein weiteres großes Problem entsteht, wenn die Bohrspäne nicht regelmäßig aus dem tiefen Kernloch entfernt werden. Fahren Sie den Bohrer bei tieferen Löchern mehrfach kurz heraus, um den gefährlichen Spänestau rechtzeitig zu brechen. auch führt der Einsatz von stumpfen Bohrern zu einer unsauberen Lochwandung, die das Gewindeschneiden massiv erschwert. Kontrollieren Sie daher regelmäßig die Schneiden Ihrer Werkzeuge und sortieren Sie abgenutzte Exemplare konsequent aus. Wer diese Grundregeln beachtet und stets den exakten Kernlochdurchmesser wählt, wird mit dauerhaft belastbaren Gewinden belohnt.
Kernlochdurchmesser berechnen: Formel mit Beispiel
Für ein metrisches ISO-Regelgewinde, das mit einem Gewindebohrer geschnitten wird, lautet die Werkstattformel:
Kernlochbohrer ≈ Gewindenenndurchmesser d − Gewindesteigung P
Bei M10 × 1,5 ergibt sich 10,0 − 1,5 = 8,5 mm. Bei M10 × 1 beträgt das Ergebnis 9,0 mm. Die Formel zielt auf übliche Gewindeüberdeckung und ersetzt bei engen Toleranzen nicht die Werkzeugtabelle.
| Regelgewinde | Steigung P | üblicher Kernlochbohrer |
|---|---|---|
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1,0 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
Die Gewindereihen stammen aus ISO 261:1998, die 2024 als weiterhin aktuell bestätigt wurde. Grundmaße metrischer Befestigungsgewinde definiert die neuere ISO 724:2023.
Regelgewinde und Feingewinde nicht verwechseln
| Gewinde | Rechnung | Bohrer |
|---|---|---|
| M8 × 1,25 | 8 − 1,25 = 6,75 | 6,8 mm |
| M8 × 1 | 8 − 1 = 7,0 | 7,0 mm |
| M10 × 1,5 | 10 − 1,5 = 8,5 | 8,5 mm |
| M10 × 1 | 10 − 1 = 9,0 | 9,0 mm |
| M12 × 1,75 | 12 − 1,75 = 10,25 | 10,2 mm |
| M12 × 1,5 | 12 − 1,5 = 10,5 | 10,5 mm |
Schon eine falsche Steigung führt zum falschen Kernloch. Wie Sie P zuverlässig bestimmen, erklärt metrische Gewindesteigung messen.
Formgewinde brauchen ein größeres Kernloch
Ein Gewindeformer schneidet keine Späne. Er verdrängt Werkstoff in die Gewindekontur. Dafür muss das Vorloch größer sein als beim schneidenden Gewindebohrer; sonst steigt das Drehmoment stark und das Werkzeug kann brechen. Der exakte Wert hängt von Werkzeuggeometrie, Werkstoff und gewünschtem Flankenanteil ab. Nutzen Sie die Tabelle des Werkzeugherstellers statt der Formel d − P.
Kernloch in sieben Schritten herstellen
- Gewindenorm, Nenngröße, Steigung und Toleranz bestimmen.
- Schneid- oder Formverfahren festlegen und Werkzeugdaten lesen.
- Bohrer messen und auf Verschleiß prüfen.
- Werkstück rechtwinklig und verdrehsicher spannen.
- Mit passender Schnittgeschwindigkeit und Kühlschmierung bohren.
- Bohrung ansenken oder entgraten, ohne den ersten Gewindegang zu stark zu verkürzen.
- Bohrungsmaß und Tiefe prüfen, bevor das Gewinde eingebracht wird.
Drehzahl und Werkstoffwahl behandelt der Beitrag Metall richtig bohren. Bei einem Sackloch müssen Bohrerspitze, Spanraum und Anschnittlänge des Gewindebohrers zusätzlich zur nutzbaren Gewindetiefe eingeplant werden.
Warum „ein Zehntel größer“ keine allgemeine Lösung ist
Ein größeres Vorloch senkt zwar das Schneidmoment, reduziert aber die Gewindeüberdeckung. Ein kleineres Loch erhöht die Werkzeuglast. Pauschale Materialkorrekturen sind deshalb riskant. Bei zähen Edelstählen, Aluminium, Guss oder Kunststoff entscheiden Werkzeughersteller, Toleranzklasse und Versuch am gleichen Werkstoff über eine Anpassung.
Prüfung nach dem Gewindeschneiden
- Späne vollständig entfernen, ohne sie in ein Sackloch zu drücken.
- Gewindegänge auf Ausbruch, Grat und Aufbauschneiden prüfen.
- Für Funktionskontrolle eine passende Schraube von Hand eindrehen.
- Für Maßhaltigkeit Gut-/Ausschuss-Grenzlehrdorn verwenden.
- Gewindetiefe und Grundabstand dokumentieren.
Außengewinde folgen anderen Vorbereitungsmaßen. Die passende Anleitung finden Sie unter Außengewinde mit dem Schneideisen schneiden.
Fazit
Die Formel d minus P ist eine schnelle und nützliche Näherung für geschnittene metrische Innengewinde. Vor dem Bohren müssen Steigung und Verfahren feststehen; bei Formgewinden und engen Toleranzen hat die Werkzeugtabelle Vorrang.
Häufige Fragen
Wie berechnet man den Kernlochdurchmesser?
Für ein geschnittenes metrisches ISO-Gewinde gilt näherungsweise: Nenndurchmesser minus Steigung. M10 × 1,5 ergibt 8,5 mm. Prüfen Sie den Wert an Werkzeug- und Normtabellen.
Welches Kernloch braucht M6?
Für das M6-Regelgewinde mit 1,0 mm Steigung wird üblicherweise 5,0 mm gebohrt. Ein M6-Feingewinde oder Formgewinde benötigt einen anderen Wert.
Welches Kernloch braucht M8?
Für M8 × 1,25 ist 6,8 mm üblich. Bei M8 × 1 beträgt der rechnerische Wert 7,0 mm.
Gilt die Formel auch für Gewindeformer?
Nein. Formgewinde verdrängen Material und brauchen in der Regel ein größeres Vorloch. Verwenden Sie die Angaben des Werkzeugherstellers für Werkstoff und Werkzeug.
Warum bricht ein Gewindebohrer?
Häufige Ursachen sind ein zu kleines oder schiefes Kernloch, Spanstaus, falsche Schmierung, verschlissene Schneiden, zu hohe Schnittgeschwindigkeit oder fehlender Spanbruch.
Wie tief muss ein Kernloch sein?
Bei Sacklöchern kommen zur nutzbaren Gewindetiefe der Anschnitt des Gewindebohrers, Spanraum, Grundabstand und die Bohrerspitze hinzu. Werkzeugdaten liefern die erforderlichen Zuschläge.
Muss das Kernloch angesenkt werden?
Ein leichter Anschnitt entfernt Grat und erleichtert das gerade Ansetzen. Er darf die tragende Gewindelänge nicht unnötig verkürzen.
Wie prüft man ein fertiges Innengewinde?
Für eine einfache Funktionsprobe dient eine saubere passende Schraube. Maßhaltigkeit wird professionell mit Gut- und Ausschuss-Grenzlehrdornen geprüft.
⇓ Weiterscrollen zum nächsten Beitrag ⇓