Blechschrauben vorbohren: Kernloch, Tabelle und Praxis
Das passende Blechschrauben-Kernloch ist kein einzelner Wert pro Schraubendurchmesser. Schraubenprofil, Blechdicke, Werkstoff, Härte und erforderlicher Halt wirken zusammen. Eine ST-4,2-Schraube kann deshalb je nach Anwendung unterschiedliche Vorbohrungen verlangen. Die Hersteller- oder Normtabelle der konkreten Schraube hat Vorrang vor jeder Faustformel.
Das Wichtigste in Kürze
- Das richtige Kernloch ist abhängig vom Schraubendurchmesser und der Blechdicke.
- Ein zu kleines Loch führt zum Schraubenbruch, ein zu großes zu geringem Halt.
- Für härtere Materialien muss der Vorbohrdurchmesser minimal größer gewählt werden.
- Tabellen nach DIN-Normen helfen bei der schnellen Ermittlung des passenden Bohrers.
- Verwenden Sie stets scharfe und für das jeweilige Material geeignete Metallbohrer.
Wie groß muss das Kernloch für Blechschrauben sein?
Der Vorbohrdurchmesser liegt zwischen Kerndurchmesser und Außendurchmesser der Schraube. Für ST 4,2 können je nach Blechdicke und Werkstoff beispielsweise Werte von etwa 3,2 bis 3,7 mm vorkommen. Ein pauschaler Wert ohne Schraubendaten ist nicht belastbar.
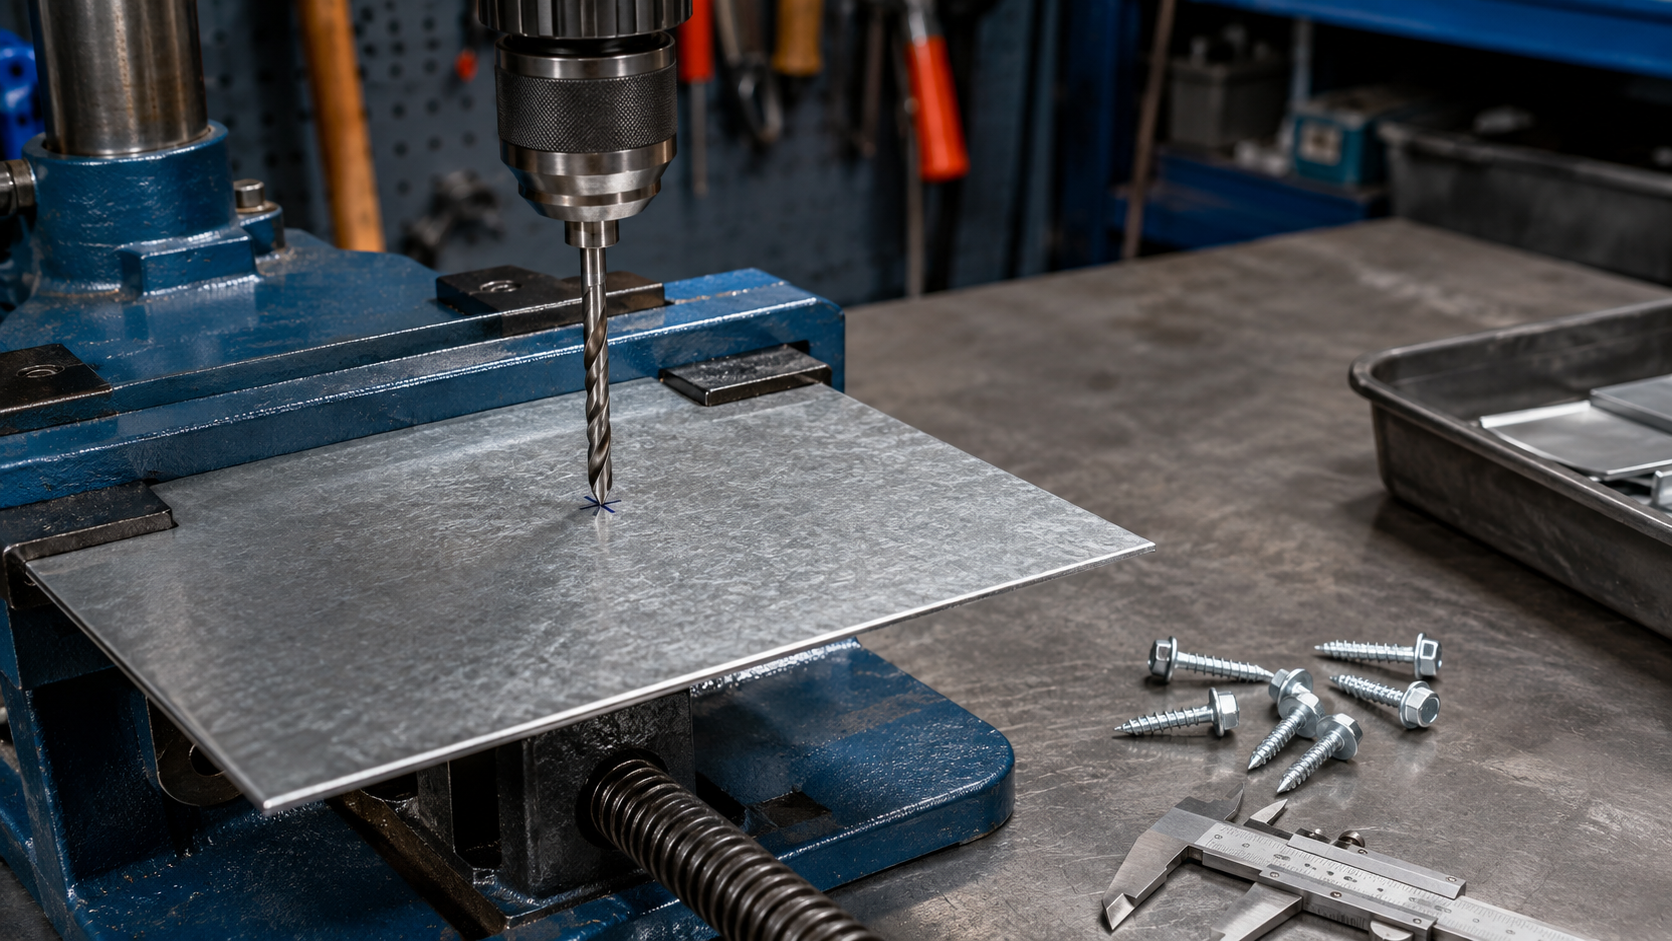
Die Bedeutung des exakten Kernlochs bei Blechschrauben
Ein präzise gebohrtes Kernloch ist das absolute Fundament für eine dauerhaft stabile Schraubverbindung in Metall. Wenn Sie den Durchmesser des Bohrlochs nur minimal falsch wählen, riskieren Sie die Integrität der gesamten Konstruktion. Blechschrauben formen ihr Gegengewinde beim Eindrehen selbst in das Material. Ist das gebohrte Loch zu eng bemessen, steigt das Eindrehmoment drastisch an. Dies führt häufig dazu, dass der Schraubenkopf abreißt oder das Werkzeug abrutscht und das Werkstück beschädigt. Auf der anderen Seite bewirkt ein zu großes Kernloch, dass die Gewindegänge nicht tief genug in das Blech einschneiden können. Das Resultat ist ein sogenanntes Überdrehen der Schraube, wodurch sie jeglichen Halt verliert. Daher ist die genaue Abstimmung zwischen Schraube, Loch und Blechdicke absolut unerlässlich.
Wie die Blechdicke den Bohrdurchmesser beeinflusst
Die Blechdicke bestimmt, wie viele Gewindegänge tragen und wie hoch das Eindrehmoment steigt. Die passende Bohrung wird deshalb aus einer Tabelle für das konkrete Schraubenprofil und den Werkstoff gewählt. „Dickeres Blech gleich immer größerer Bohrer“ ist keine universelle Regel.
Normen und Tabellen zur Bestimmung der Kernlochmaße
Um Fehler beim Vorbohren zu vermeiden, sollten Sie sich stets an etablierte Normen und Tabellenwerke halten. Die bekanntesten Standards für Blechschrauben sind in den DIN-Normen wie beispielsweise DIN 7970 oder ISO 1478 festgehalten. Diese Regelwerke bieten präzise Vorgaben für das Kernloch in Abhängigkeit von Nennmaß und Blechstärke. Für einen Heimwerker oder Monteur bedeutet das eine enorme Arbeitserleichterung im Alltag. Anstatt aufwendige Berechnungen anzustellen oder sich auf ein bloßes Bauchgefühl zu verlassen, genügt ein kurzer Blick in die entsprechende Zeile der Tabelle. Typische Nenndurchmesser wie ST 2,9, ST 3,5, ST 4,2 oder ST 4,8 sind dort mit den entsprechenden Bohrmaßen für verschiedene Blechdicken aufgelistet. Es empfiehlt sich, eine solche Tabelle auszudrucken und direkt im Werkzeugkoffer oder in der Werkstatt aufzubewahren. Dadurch haben Sie die korrekten Maße immer griffbereit und können einen effizienten, sicheren Arbeitsablauf gewährleisten.
Der Einfluss des Materials auf das Vorbohren
Aluminium, Baustahl und Edelstahl reagieren beim Gewindeformen unterschiedlich. Statt den Bohrer nach Gefühl kleiner oder größer zu wählen, werden Schraubenfreigabe, Werkstoffgruppe, Blechdicke und Montageversuch kombiniert. Bei hochfestem Material kann eine andere Schraubenart nötig sein.
Werkzeugauswahl: Der richtige Bohrer für perfekte Ergebnisse
Ein perfekt dimensioniertes Kernloch nützt Ihnen wenig, wenn das gebohrte Loch unsauber oder ausgefranst ist. Die Wahl des richtigen Bohrers ist für das Endergebnis von entscheidender Bedeutung. Für Bleche verwenden Sie idealerweise spezielle HSS-Bohrer, die für die Metallbearbeitung konzipiert sind. Bei dünnen Blechen bieten sich oft Blechschälbohrer oder Stufenbohrer an, da diese ein Verhaken und Ausreißen des Materials effektiv verhindern. Normale Spiralbohrer sollten einen Spitzenwinkel von 118 Grad aufweisen, um optimal in gängige Stahlbleche einzudringen. Achten Sie unbedingt darauf, dass der Bohrer scharf und unbeschädigt ist, da stumpfe Werkzeuge das Material eher verdrängen als schneiden. Verwenden Sie beim Bohren immer etwas Schneidöl, um die Reibung zu mindern und die Standzeit des Bohrers zu erhöhen. Eine saubere Bohrung ohne Grat ist die beste Voraussetzung dafür, dass die Blechschraube sauber greift und gerade eingedreht werden kann.
Häufige Fehler beim Setzen von Blechschrauben vermeiden
Selbst erfahrenen Handwerkern unterlaufen beim Setzen von Blechschrauben hin und wieder Fehler, die sich leicht vermeiden ließen. Einer der häufigsten Irrtümer ist die Annahme, dass man bei weichen Blechen auf das Vorbohren komplett verzichten könnte. Ohne Kernloch wird das Blech jedoch oft unkontrolliert verformt, was zu einer unschönen Optik und verminderter Stabilität führt. Ein weiterer typischer Fehler ist die Verwendung eines falsch eingestellten Akkuschraubers ohne Drehmomentbegrenzung. Wenn das Drehmoment zu hoch eingestellt ist, überdreht die Schraube im weichen Blech augenblicklich und das gerade geformte Gewinde wird zerstört. auch wird oft vergessen, den beim Bohren entstehenden Grat vor dem Einschrauben zu entfernen. Dieser Grat kann dazu führen, dass der Schraubenkopf nicht plan aufliegt und die Verbindung dadurch Spiel hat. Nehmen Sie sich also stets die Zeit für eine sorgfältige Vorbereitung und arbeiten Sie mit der nötigen Präzision.
Blechschraube, Bohrschraube oder Gewindefurchschraube?
| Schraubenart | Arbeitsweise | Vorbohren |
|---|---|---|
| klassische Blechschraube | formt das Gegengewinde im vorhandenen Loch | meist erforderlich |
| Bohrschraube | Bohrspitze erzeugt Loch und Gewinde | innerhalb der Bohrleistung meist nicht |
| gewindefurchende Schraube | verdrängt Werkstoff in definierter Aufnahme | nach Systemtabelle |
| metrische Maschinenschraube | greift in Mutter oder geschnittenes Innengewinde | anderes Kernlochprinzip |
Die aktuelle ISO 1478:1999, 2024 erneut bestätigt, legt das Gewinde selbstschneidender Schrauben fest. Mechanische und physikalische Eigenschaften wärmebehandelter Stahlschrauben von ST 2,2 bis ST 9,5 behandelt ISO 2702:2022.
Orientierungsbereiche für das Blechschrauben-Kernloch
| Schraubengröße | typischer Vorbohrbereich* | Kontrollpunkt |
|---|---|---|
| ST 2,9 | ca. 2,2–2,5 mm | dünnes Blech kann stark aufweiten |
| ST 3,5 | ca. 2,6–3,0 mm | Eindrehmoment prüfen |
| ST 4,2 | ca. 3,2–3,7 mm | Blechdicke beeinflusst die Wahl |
| ST 4,8 | ca. 3,7–4,3 mm | Werkstoff und Profil abgleichen |
| ST 5,5 | ca. 4,2–5,0 mm | Schraubenfreigabe beachten |
*Bewusst breite Praxisbereiche, keine Freigabetabelle. Exakter Wert aus Herstellerdaten für Schraubentyp, Werkstoff und Blechdicke.
Vorbohrdurchmesser in sechs Schritten auswählen
- Schraubenbezeichnung, Profil und Werkstoff feststellen.
- Tatsächliche Blechdicke mit dem Messschieber prüfen.
- Werkstoffgruppe und Härte klären.
- Vorbohrwert aus der passenden Systemtabelle wählen.
- Im Reststück Eindreh- und Überdrehmoment vergleichen.
- Bohrung entgraten und Schraube rechtwinklig montieren.
Wie Durchmesser ohne Messfehler erfasst werden, zeigt Schrauben richtig messen. Für saubere Bohrungen hilft der Ratgeber Metall bohren.
Eindrehmoment und Überdrehmoment als Praxisfenster
Die Schraube muss ihr Gegengewinde formen, ohne abzureißen. Nach dem Anliegen des Kopfes darf das Gewinde nicht sofort ausreißen. In der Serienmontage wird deshalb ein Prozessfenster ermittelt: Das maximale Eindrehmoment muss mit ausreichendem Abstand unter dem Überdreh- oder Versagensmoment liegen. Ist der Abstand klein, helfen nicht automatisch mehr Kraft oder eine stärkere Maschine. Dann müssen Kernloch, Schraube, Blechdicke oder Verbindungskonzept geändert werden.
Typische Fehler am Bohrbild erkennen
- Schraube blockiert früh: Loch zu klein, Werkstoff zu hart oder Schraube ungeeignet.
- Schraube dreht ohne Klemmung: Loch zu groß, Gewinde überdreht oder Blech zu dünn.
- Blech wölbt sich: Bauteile nicht gespannt oder Vorschub zu hoch.
- Grat verhindert Auflage: Loch vor der Montage entgraten.
- Rost beginnt am Loch: Beschichtung verletzt; Korrosionsschutz systemgerecht reparieren.
Sehr dünne Bleche bieten nur geringe Gewindetragfähigkeit. Blindnietmutter, Einpressmutter oder Durchsteckschraube können dann die bessere Lösung sein. Einen Überblick über Schraubenprofile bietet Aufbau und Arten von Schrauben.
Probestück richtig auswerten
Ein Montageversuch liefert mehr als die Antwort „hält“ oder „hält nicht“. Verwenden Sie einen Reststreifen aus demselben Werkstoff, in derselben Dicke und möglichst mit derselben Oberflächenbehandlung. Bohren Sie zwei oder drei benachbarte Größen aus dem zulässigen Tabellenbereich. Anschließend werden die Schrauben mit identischer Drehzahl, gleichem Bit und kontrollierter Axialkraft gesetzt. Notieren Sie, wie leicht das Gewinde anzieht, wann der Kopf anliegt und ob sich das Blech sichtbar verformt.
Die beste Variante lässt sich wiederholbar montieren, erzeugt eine saubere Klemmung und besitzt noch Reserve bis zum Überdrehen. Prüfen Sie nach dem Lösen auch die geformten Gewindegänge: Ausgerissene Kanten, starke Späne oder eine ovale Bohrung sprechen gegen die Kombination. Bei sicherheitsrelevanten, tragenden oder dauerhaft schwingenden Verbindungen ersetzt dieser Werkstattversuch keine technische Auslegung. Er ist aber ein schneller Plausibilitätscheck, der falsche Tabellenzuordnungen und ungünstige Maschinenparameter früh sichtbar macht.
Auch Werkzeugverschleiß einplanen
Ein stumpfer Bohrer kann stärker drücken, mehr Grat erzeugen und den tatsächlichen Lochdurchmesser verändern. Kontrollieren Sie deshalb nicht nur den Nennwert auf dem Bohrer, sondern gelegentlich auch die fertige Bohrung. Bei größeren Serien gehören Bohrerstandzeit, Gratbildung und Stichprobenmessung in den Arbeitsablauf. So bleibt das einmal ermittelte Prozessfenster auch nach vielen Verschraubungen belastbar.
Fazit
Das sichere Blechschrauben-Kernloch entsteht aus Schraubenprofil, Blechdicke und Werkstoff – nicht aus einer einzigen Universalzahl. Mit Systemtabelle, Probestück und sauberem Montagefenster lassen sich Schraubenbruch und Überdrehen zuverlässig vermeiden.
Häufige Fragen
Wie groß muss das Kernloch für eine Blechschraube sein?
Der Wert hängt von Schraubengröße, Profil, Blechdicke und Werkstoff ab. Nutzen Sie die Hersteller- oder Systemtabelle; breite Onlinewerte dienen nur zur Orientierung.
Welches Kernloch braucht eine ST-4,2-Blechschraube?
Je nach Blechdicke und Werkstoff kommen häufig etwa 3,2 bis 3,7 mm vor. Der exakte Wert muss zur konkreten Schraube und Anwendung passen.
Muss man für Bohrschrauben vorbohren?
Innerhalb ihrer freigegebenen Bohrleistung meist nicht. Bei zu dickem oder zu hartem Material braucht es ein anderes Produkt oder eine freigegebene Vorbereitung.
Warum bricht eine Blechschraube beim Eindrehen?
Häufig sind das Kernloch zu klein, der Werkstoff zu hart, die Schraube ungeeignet oder die Drehzahl zu hoch. Auch schräges Ansetzen erhöht die Belastung.
Warum dreht eine Blechschraube durch?
Das Loch kann zu groß, das geformte Gewinde überlastet oder das Blech zu dünn sein. Wiederholtes Festziehen vergrößert den Schaden.
Darf man Edelstahlblech mit normalen Blechschrauben verbinden?
Nur wenn die Schraube dafür freigegeben ist. Härteverhältnis, Korrosion und Fressneigung müssen berücksichtigt werden.
Muss das Bohrloch entgratet werden?
Ja, wenn Grat die Bauteilauflage, Dichtung oder Beschichtung beeinträchtigt. Entgraten Sie kontrolliert, ohne das Loch unnötig aufzuweiten.
Was ist bei sehr dünnem Blech besser als eine Blechschraube?
Je nach Last können Blindnietmuttern, Einpressmuttern, Clinch-Elemente oder eine Durchsteckverbindung mehr tragende Gewindegänge bieten.
⇓ Weiterscrollen zum nächsten Beitrag ⇓