Durchgangsloch für Schrauben: Maße nach ISO 273
Ein Durchgangsloch führt vollständig durch das Werkstück. Bei Schraubenverbindungen ist es meist größer als der Gewindeaußendurchmesser, damit der Schaft ohne Gewindeeingriff hindurchpasst. Wie viel Spiel sinnvoll ist, richtet sich nach Montage, Fertigung, Beschichtung und Positionierung. ISO 273 stellt dafür die Reihen fein, mittel und grob bereit.
Das Wichtigste in Kürze
- Ein Durchgangsloch durchdringt das komplette Werkstück und dient dem Durchführen von Verbindungselementen wie Schrauben.
- Die Maße und Toleranzen für diese Bohrungen sind in der Norm DIN EN 20273 (bzw. ISO 273) exakt geregelt.
- Es wird zwischen drei Toleranzklassen unterschieden: fein, mittel und grob, um Fertigungsschwankungen auszugleichen.
- Für das Schneiden eines Innengewindes in ein Durchgangsloch benötigt man Maschinengewindebohrer mit geraden Nuten oder Schälanschnitt.
- Im Gegensatz zum Sackloch werden die Späne bei einem Durchgangsloch in der Regel nach unten aus der Bohrung abgeführt.
Durchgangsloch kurz erklärt
Eine Durchgangsbohrung endet nicht im Bauteil, sondern besitzt Ein- und Austritt. Als Schraubenloch bleibt sie ungeschnitten und bietet definiertes Spiel. Ein vollständig durchgehendes Innengewinde ist dagegen eine Gewinde-Durchgangsbohrung.
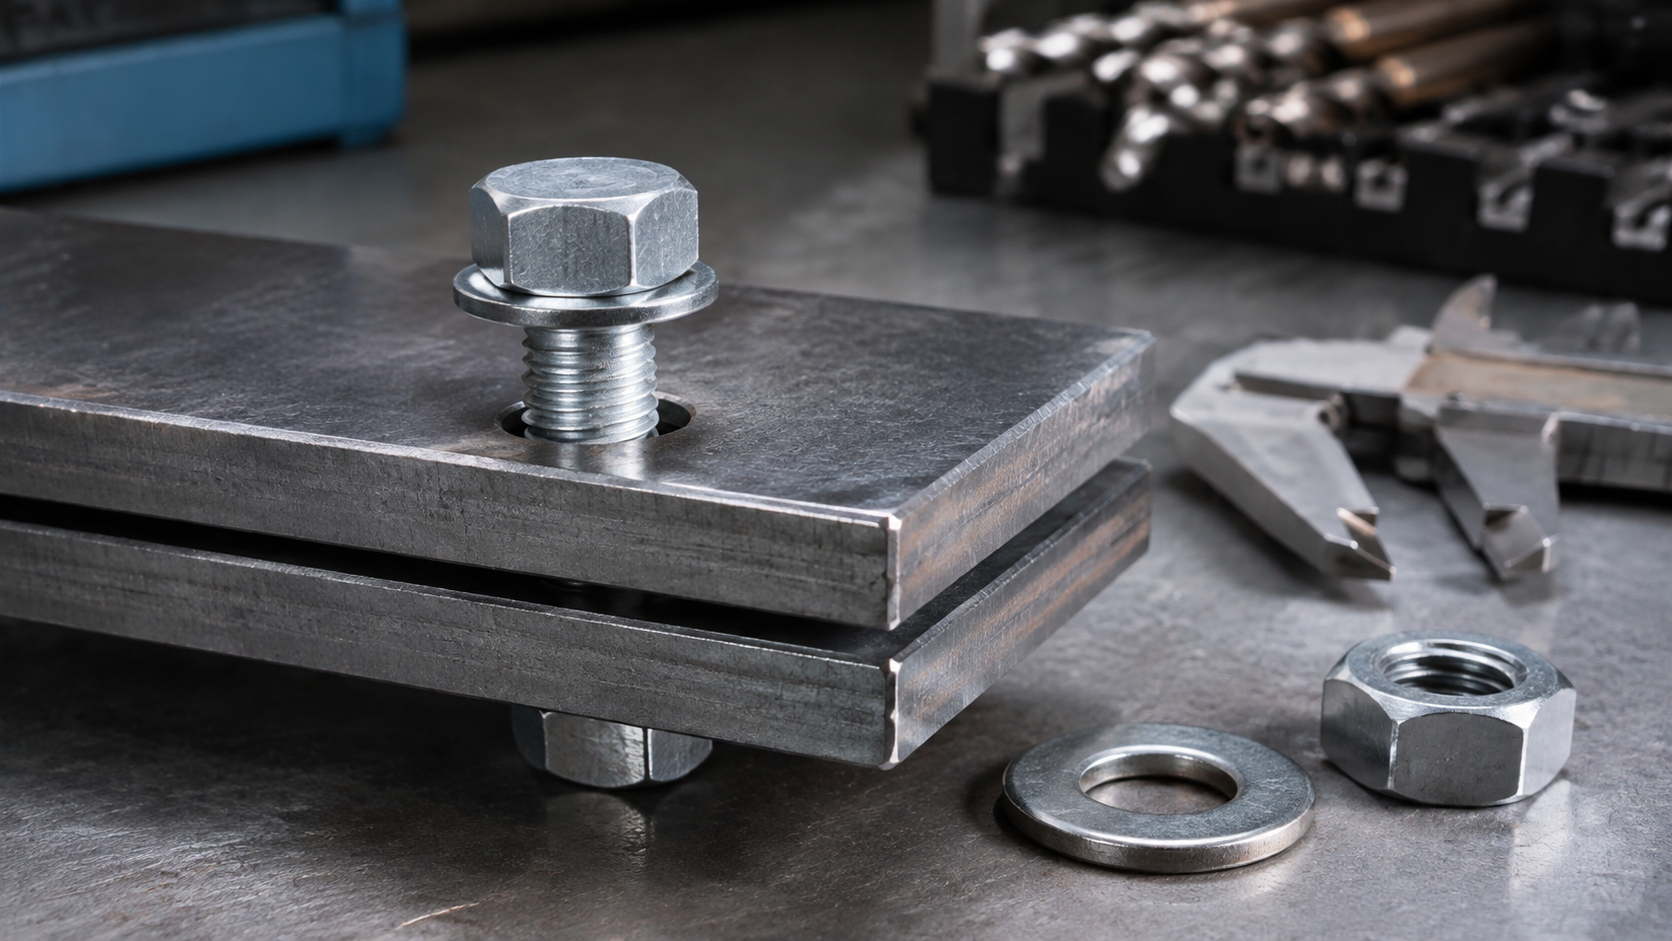
Unterschied zwischen Durchgangsloch und Sackloch
Wenn man sich mit der Zerspanungstechnik beschäftigt, stößt man unweigerlich auf die Begriffe Durchgangsloch und Sackloch. Der Hauptunterschied zwischen diesen beiden Bohrungsarten liegt in der Tiefe und der Durchdringung des Materials. Ein Durchgangsloch wird stets durch das gesamte Werkstück hindurch gebohrt, sodass der Bohrer auf der gegenüberliegenden Seite wieder austritt. Dadurch entsteht ein offener Kanal, der sich hervorragend für das Durchstecken von Schrauben oder Bolzen mit einer Gegenmutter eignet. Ein Sackloch hingegen endet blind im Material und durchdringt das Bauteil nicht vollständig. Bei einem Sackloch muss die Tiefe exakt berechnet werden, um den gewünschten Halt für eine Schraube zu gewährleisten. Auch die spätere Bearbeitung unterscheidet sich grundlegend, da bei Sacklöchern die Spanabfuhr deutlich komplexer ist als bei Durchgangsbohrungen. Wer diesen strukturellen Unterschied nicht berücksichtigt, riskiert bei der Bearbeitung schnell abgebrochene Werkzeuge oder unsaubere Gewinde.
Die Normenvielfalt: DIN EN 20273 und ISO 273 im Detail
ISO 273 legt Durchgangslochdurchmesser für metrische Schrauben von 1 bis 150 mm in den Reihen fein, mittel und grob fest. DIN EN 20273 ist die deutsche Fassung der EN-Übernahme von ISO 273. Sonderanwendungen werden konstruktiv festgelegt.
Toleranzklassen für Durchgangsbohrungen: Fein, Mittel, Grob
Nicht jedes Bauteil erfordert die gleiche Präzision, weshalb die Normen für Durchgangslöcher in verschiedene Toleranzklassen unterteilt sind. Die drei gängigen Kategorien lauten fein, mittel und grob. Die feine Klasse wird eingesetzt, wenn Bauteile extrem passgenau und ohne viel Spielraum miteinander verschraubt werden müssen. Die mittlere Klasse gilt in der Industrie als absoluter Standard und wird für die meisten konventionellen Maschinenbauanwendungen herangezogen. Wenn jedoch mehrere Bleche mit vielen Bohrungen übereinanderliegen oder Fertigungstoleranzen auszugleichen sind, greift man zur groben Toleranzklasse. Ein größeres Lochmaß verzeiht leichte Ungenauigkeiten und erleichtert die Montage von komplexen Baugruppen ganz erheblich. Auch bei Werkstücken, die nachträglich beschichtet oder lackiert werden, ist die grobe Toleranzklasse oft die weitaus bessere Wahl, da der Lack den endgültigen Lochdurchmesser verkleinert. Die bewusste Entscheidung für die exakt richtige Toleranzklasse ist somit ein wesentlicher Faktor für eine absolut reibungslose Endmontage.
Gewinde-Durchgangsbohrung ist eine andere Aufgabe
Ein normales Durchgangsloch für eine Schraube wird nicht mit dem Gewindebohrer bearbeitet. Soll ein Innengewinde vollständig durch das Bauteil laufen, handelt es sich um eine andere Aufgabe mit Kernloch, Gewindebohrer und eigener Toleranz.
Spanabfuhr bei der Bearbeitung von Durchgangslöchern
Die Spanabfuhr ist ein absolut kritischer Faktor beim Bohren und Gewindeschneiden in hartmetallischen Werkstoffen. Bei einem Durchgangsloch gestaltet sich der Prozess glücklicherweise vergleichsweise unkompliziert, da die Öffnung nach unten hin vollständig frei ist. Sobald der Bohrer oder Gewindebohrer das Material einmal komplett durchdringt, können die Späne einfach durch das Werkstück hindurchfallen. Dies verhindert effektiv, dass sich gefährliche Materialreste im Loch ansammeln und die Reibung zwischen Werkzeug und Werkstück unnötig erhöhen. Eine effiziente und reibungslose Spanabfuhr reduziert die Temperaturentwicklung, was die Lebensdauer der eingesetzten Werkzeuge maßgeblich und nachhaltig verlängert. Moderne Kühlschmierstoffe lassen sich bei dieser offenen Geometrie ebenfalls deutlich besser einbringen, da sie völlig ungehindert durch die gesamte Bohrung fließen können. Dennoch sollte der maschinelle Zerspanungsprozess stetig überwacht werden, um sicherzustellen, dass sich keine langen Fließspäne störend um das rotierende Werkzeug wickeln. Eine saubere und zuverlässige Spanabfuhr ist somit der beste Garant für eine exzellente Oberflächengüte im Inneren des Durchgangslochs.
Praktische Tipps für das Bohren eines Durchgangslochs
Um ein qualitativ hochwertiges und maßhaltiges Durchgangsloch zu bohren, sollten Sie einige grundlegende handwerkliche Regeln strikt beachten. Zunächst ist es von enormer Bedeutung, die geplante Bohrstelle mit einem Körner exakt zu markieren, damit der Bohrer beim Ansetzen keinesfalls verläuft. Verwenden Sie für Ihre Projekte stets scharfe und für das jeweilige Material bestens geeignete Spiralbohrer, um einen wirklich sauberen Schnitt zu gewährleisten. Ein ausreichender und stetiger Einsatz von Schneidöl oder Kühlschmierstoff verhindert ein gefährliches Überhitzen von Werkzeug und Werkstück, besonders bei härteren Metallen. Achten Sie zwingend darauf, den Vorschubdruck kurz vor dem eigentlichen Durchbruch des Bohrers auf der Rückseite deutlich zu verringern. Dies verhindert effektiv, dass der Bohrer unkontrolliert in das Material einhakt und einen massiven unerwünschten Grat auf der Austrittsseite hinterlässt. Nach dem Bohren sollte das fertige Durchgangsloch sorgfältig beidseitig entgratet werden, um Verletzungsgefahren zu minimieren und eine völlig plane Auflagefläche für Schraubenköpfe zu schaffen. Wenn Sie all diese wichtigen Schritte sorgfältig befolgen, erreichen Sie stets professionelle, sichere und passgenaue Arbeitsergebnisse.
ISO-273-Tabelle für häufige metrische Schrauben
| Gewinde | feine Reihe | mittlere Reihe | grobe Reihe |
|---|---|---|---|
| M3 | 3,2 mm | 3,4 mm | 3,6 mm |
| M4 | 4,3 mm | 4,5 mm | 4,8 mm |
| M5 | 5,3 mm | 5,5 mm | 5,8 mm |
| M6 | 6,4 mm | 6,6 mm | 7,0 mm |
| M8 | 8,4 mm | 9,0 mm | 10,0 mm |
| M10 | 10,5 mm | 11,0 mm | 12,0 mm |
| M12 | 13,0 mm | 13,5 mm | 14,5 mm |
| M16 | 17,0 mm | 17,5 mm | 18,5 mm |
Die weiterhin aktuelle ISO 273:1979 wurde 2024 bestätigt. Die deutsche Fassung ist bei DIN Media als DIN EN 20273 dokumentiert.
Fein, mittel oder grob auswählen
| Reihe | Geeignet, wenn | Risiko |
|---|---|---|
| fein | Positionen genau gefertigt und wenig Spiel gewünscht sind | Montage klemmt bei Lagefehlern |
| mittel | übliche Maschinenbau-Montage mit normalem Ausgleich | Konstruktion muss Querkräfte korrekt führen |
| grob | größere Lageabweichungen oder raue Montage auszugleichen sind | mehr Spiel und kleinere Auflage ohne Scheibe |
Ein großes Loch ersetzt keine Positionierelemente. Sollen Querkräfte formschlüssig übertragen werden, können Passschrauben, Stifte oder definierte Anschläge nötig sein. Die Klemmlast einer vorgespannten Verbindung folgt einer eigenen Auslegung.
Lochspiel und Toleranz sind nicht dasselbe
Der Tabellenwert ist ein Nenndurchmesser der gewählten Reihe. Die Fertigungstoleranz der Bohrung kommt separat hinzu. Ein M8-Loch der mittleren Reihe hat beispielsweise 9,0 mm Nennmaß; daraus folgt nicht automatisch, welche Ober- und Unterabweichung die Zeichnung zulässt. Verfahren, Maßtoleranz, Lage- und Formtoleranzen werden passend zur Funktion festgelegt.
Durchgangsloch sauber bohren
- Schraubengröße und erforderliche Lochreihe bestimmen.
- Bohrmaß und Toleranz in Zeichnung oder Arbeitsplan festhalten.
- Werkstück sicher spannen und Austrittsseite abstützen.
- Vorbohren, wenn Durchmesser und Maschine es erfordern.
- Mit passender Drehzahl und Kühlschmierung auf Endmaß bohren.
- Beide Lochseiten entgraten und Maß sowie Lage prüfen.
Werkzeug- und Drehzahlgrundlagen erklärt Metall richtig bohren. Für die Ermittlung der Schraubengröße hilft Schrauben messen.
Mehrere Bauteile und Beschichtungen
Bei einem Lochbild über mehrere Teile addieren sich Lageabweichungen. Bohren im zusammen gespannten Paket kann fluchtende Löcher schaffen, ist aber nicht für jede Serienfertigung geeignet. Lack, Pulverbeschichtung oder Verzinkung können den freien Durchmesser verkleinern; das muss vor der Bearbeitung berücksichtigt werden, ohne die Schutzschicht unkontrolliert zu entfernen.
Durchgangsloch, Kernloch und Sackloch
- Durchgangsloch: ungeschnittene Öffnung für Schaft, Bolzen oder Niet.
- Kernloch: vorbereitete Bohrung für ein späteres Innengewinde.
- Sackloch: endet im Werkstück und benötigt Tiefenreserve.
- Passbohrung: maßlich enger für definierte Führung oder Positionierung.
Die andere Maßlogik eines Innengewindes erläutert Kernlochdurchmesser berechnen.
Lochbilder prüfen: Nicht nur den Durchmesser messen
Bei einer einzelnen Schraube lässt sich das Lochspiel leicht beurteilen. In einem Flansch mit vier, sechs oder acht Bohrungen zählt jedoch das gesamte Lochbild. Bereits kleine Lageabweichungen können sich so ungünstig überlagern, dass eine Schraube trotz richtigem Durchmesser nicht durch alle Bauteile passt. Wer dann einzelne Löcher mit Gewalt aufreibt, verändert die Auflageverhältnisse und verschleiert den eigentlichen Fertigungsfehler.
Für wiederkehrende Arbeiten lohnt sich eine einfache Prüfreihenfolge: Zuerst wird der Bohrungsdurchmesser mit Grenzlehrdorn, Messschieber oder geeignetem Innenmessgerät kontrolliert. Danach folgen Lochabstand, Randabstand und die Lage zur Bezugsfläche. Bei dünnem Blech muss auch geprüft werden, ob der Bohrer am Austritt einen starken Grat oder eine trichterförmige Verformung erzeugt hat. Ein Bohrer misst außerdem nicht automatisch genau so groß, wie sein Schaft beschriftet ist; Rundlauf, Anschliff, Maschine und Werkstoff beeinflussen das Ergebnis.
Unterlegscheibe und Schraubenkopf mitdenken
Je gröber die Lochreihe, desto kleiner wird die verbleibende Auflagefläche unter einem gleich großen Schraubenkopf. Eine passende Unterlegscheibe kann die Flächenpressung verteilen, sie heilt aber keine zu geringen Randabstände oder ungeeignete Bauteildicke. Bei Langlöchern, weichen Werkstoffen und beschichteten Oberflächen ist die Kopfauflage deshalb Teil der Konstruktion, nicht bloß Montagezubehör.
Wann Reiben statt Bohren sinnvoll ist
Eine Reibahle dient nicht dazu, jedes normale Schraubenloch auf Hochpräzision zu bringen. Sie wird interessant, wenn eine enge Maß- und Formqualität oder eine Passung gefordert ist. Dafür bleibt nach dem Vorbohren ein definiertes Aufmaß stehen. Ein bereits zu groß oder schief gebohrtes Loch lässt sich durch Reiben nicht zuverlässig korrigieren. Für gewöhnliche ISO-273-Durchgangslöcher genügt meist ein kontrollierter Bohrprozess mit passender Prüfung.
Fazit
ISO 273 liefert praxistaugliche Durchgangslochmaße für Schrauben, doch die Reihe muss zur Montagefunktion passen. Nenndurchmesser, Fertigungstoleranz und Lagegenauigkeit werden getrennt festgelegt und gemeinsam geprüft.
Häufige Fragen
Was ist ein Durchgangsloch?
Eine Bohrung, die das Werkstück vollständig durchdringt. Als Schraubenloch ist sie meist ungeschnitten und größer als der Gewindeaußendurchmesser.
Welches Durchgangsloch braucht eine M6-Schraube?
Nach ISO 273 sind 6,4 mm fein, 6,6 mm mittel und 7,0 mm grob. Die passende Reihe richtet sich nach Fertigung und Montage.
Welches Durchgangsloch braucht eine M8-Schraube?
Die ISO-273-Werte lauten 8,4 mm fein, 9,0 mm mittel und 10,0 mm grob.
Was ist die mittlere Lochreihe?
Sie bietet übliches Montagespiel für allgemeine Anwendungen. Sie ist keine universelle Toleranzklasse und ersetzt keine Zeichnungsangabe.
Ist ein Durchgangsloch ein Gewindeloch?
Normalerweise nicht. Ein Schrauben-Durchgangsloch bleibt glatt. Ein durchgehendes Innengewinde ist eine Gewinde-Durchgangsbohrung mit vorherigem Kernloch.
Warum muss ein Durchgangsloch entgratet werden?
Grat kann die Auflage von Kopf, Mutter oder Scheibe stören, Schnittverletzungen verursachen und die Montage verfälschen.
Darf das Loch nach dem Lackieren kleiner sein?
Nein, wenn dadurch die geforderte Funktion verloren geht. Beschichtungsdicke muss bei Maß und Prozess berücksichtigt werden.
Wann ist statt eines Durchgangslochs eine Passbohrung nötig?
Wenn das Bauteil präzise geführt, positioniert oder Querlast formschlüssig übertragen werden soll. Das muss konstruktiv vorgesehen sein.
⇓ Weiterscrollen zum nächsten Beitrag ⇓