Metrisches Gewinde schneiden: Kernloch und Anleitung
Ein metrisches Gewinde schneiden gelingt nur, wenn Nenndurchmesser, Steigung und Kernloch zusammenpassen. Für ein Regelgewinde dient Nenndurchmesser minus Steigung als praktische Kernloch-Näherung: M8 × 1,25 ergibt etwa 6,75 mm und wird üblicherweise mit 6,8 mm vorgebohrt. Danach zählen rechtwinkliges Ansetzen, passendes Schneidmittel und kontrollierter Spanbruch.
Das Schneiden von metrischen Gewinden ist eine essenzielle Fertigkeit im Maschinenbau und in der Metallbearbeitung. Ob bei der Reparatur beschädigter Bauteile oder der Konstruktion neuer Werkstücke – die richtige Technik ist entscheidend für eine dauerhafte und belastbare Verbindung. Mit den passenden Werkzeugen wie einem präzisen Gewindebohrer, hochwertigem Schneidöl und dem richtigen Kernlochbohrer gelingt dieser Prozess selbst Anfängern mühelos. In diesem Beitrag erfahren Sie alles, was Sie über das Schneiden von Innen- und Außengewinden wissen müssen. Wir zeigen Ihnen Schritt für Schritt, wie Sie vorgehen, welche Maße relevant sind und wie Sie typische Fehler vermeiden. Tauchen Sie in die Welt der Gewindetechnik ein und perfektionieren Sie Ihre handwerklichen Fähigkeiten mit unserer praxisnahen Anleitung.
Das Wichtigste in Kürze
- Das Kernloch für ein metrisches Innengewinde berechnet sich aus dem Nenndurchmesser minus der Gewindesteigung.
- Verwenden Sie stets ein hochwertiges Schneidöl, um den Verschleiß des Werkzeugs zu minimieren und die Oberflächengüte zu verbessern.
- Beim Gewindeschneiden von Hand muss der Gewindebohrer nach jeder Umdrehung eine halbe Umdrehung zurückgedreht werden, um den Span zu brechen.
- Für das Schneiden eines Innengewindes wird meist ein dreiteiliger Gewindeschneidersatz (Vor-, Mittel- und Fertigschneider) genutzt.
- Außengewinde erfordern einen Bolzen, dessen Durchmesser minimal kleiner ist als der Nenndurchmesser des gewünschten Gewindes.
Featured Snippet: Wie berechnet man das Kernloch für ein metrisches Gewinde?
Um das richtige Kernloch für ein metrisches Regelgewinde zu berechnen, zieht man die Gewindesteigung vom Nenndurchmesser des Gewindes ab. Die einfache Faustregel lautet: Nenndurchmesser minus Gewindesteigung entspricht dem Kernlochdurchmesser. Für ein M8 Gewinde mit einer Steigung von 1,25 mm benötigen Sie also beispielsweise einen Bohrer mit exakt 6,8 mm Durchmesser. Diese exakte Vorbohrung stellt sicher, dass das anschließende Gewindeschneiden reibungslos funktioniert und eine stabile Verbindung entsteht.
Grundlagen zum metrischen Gewinde und Kernloch
Ein metrisches Gewinde zeichnet sich durch seine keilförmige Struktur und genormte Geometrie aus. Es bildet die Basis für die meisten modernen Schraubverbindungen im Maschinenbau und im Alltag. Damit die Kräfte zwischen Schraube und Mutter optimal übertragen werden, müssen die Gewindeflanken perfekt ineinandergreifen. Bevor Sie ein Innengewinde schneiden können, müssen Sie das entsprechende Kernloch bohren. Die Berechnung des Durchmessers ist simpel, denn man subtrahiert einfach die Steigung vom Nenndurchmesser. Eine präzise Bohrung ist hierbei das absolute Fundament für ein intaktes und tragfähiges Gewinde. Ist das Loch zu klein, bricht der Gewindebohrer mit hoher Wahrscheinlichkeit ab. Ist es hingegen zu groß, finden die Gewindegänge keinen ausreichenden Halt und die Schraubverbindung kann unter Belastung ausreißen. Mit einer standardisierten Tabelle für metrische Gewinde können Sie das exakte Maß jederzeit schnell und fehlerfrei ablesen.
Benötigte Werkzeuge für das Schneiden von Innengewinden
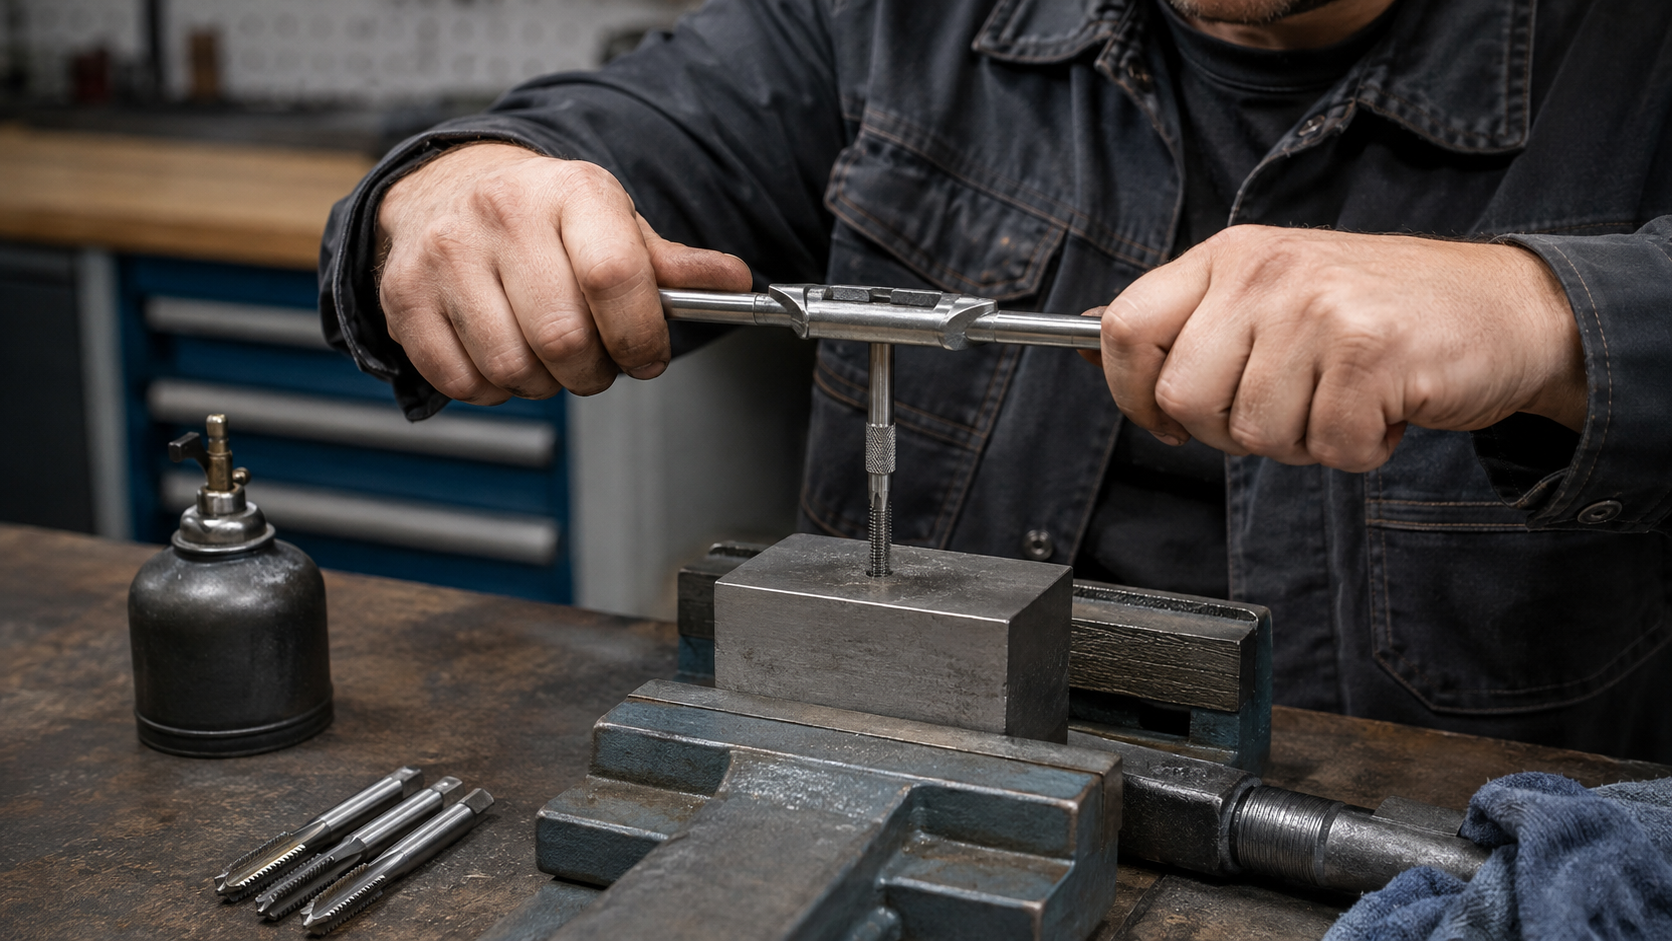
Für die erfolgreiche Herstellung eines metrischen Innengewindes benötigen Sie eine grundlegende, aber spezialisierte Werkzeugausstattung. Ein präziser Körner ist unverzichtbar, um die exakte Position der Bohrung auf dem Werkstück zu markieren und das Abrutschen des Bohrers zu verhindern. Anschließend kommt ein passender Spiralbohrer zum Einsatz, der exakt auf den berechneten Kernlochdurchmesser abgestimmt sein muss. Ein Kegelsenker hilft dabei, das Bohrloch leicht anzufasen, wodurch der Gewindeschneider später viel leichter angesetzt werden kann. Für das manuelle Gewindeschneiden verwendet man traditionell ein Windeisen, in das der Gewindebohrer sicher eingespannt wird. Sehr zu empfehlen ist ein dreiteiliger Handgewindebohrer-Satz, bestehend aus Vorschneider, Mittelschneider und Fertigschneider. Zusätzlich darf spezielles Schneidöl auf keinen Fall fehlen, da es die Reibung drastisch reduziert und die Lebensdauer der Werkzeuge verlängert. Eine kleine Bürste zur Entfernung der anfallenden Metallspäne rundet die professionelle Ausrüstung ab und sorgt für einen sauberen Arbeitsplatz.
Schritt-für-Schritt-Anleitung für Innengewinde
Der Prozess beginnt immer mit dem exakten Ankörnen der gewünschten Position auf dem Bauteil. Anschließend bohren Sie das Kernloch mit dem zuvor ermittelten Durchmesser tief genug in das Werkstück. Nach dem Bohren ist es enorm wichtig, die Kanten des Lochs mit einem Kegelsenker leicht anzusenken. Geben Sie nun einen Tropfen hochwertiges Schneidöl sowohl auf das Bohrloch als auch auf den ersten Gewindeschneider. Setzen Sie den Vorschneider absolut senkrecht an und drehen Sie ihn mit dem Windeisen langsam im Uhrzeigersinn in das Material. Nach jeder vollen Umdrehung müssen Sie das Werkzeug unbedingt eine halbe Umdrehung gegen den Uhrzeigersinn zurückdrehen. Dieser Schritt bricht den entstehenden Span und verhindert ein Verklemmen oder gar Abbrechen des teuren Werkzeugs. Wiederholen Sie diesen Vorgang mit dem Mittelschneider und dem Fertigschneider, bis das Gewinde seine vollständige Tiefe erreicht hat.
Außengewinde schneiden – Worauf es ankommt
Das Schneiden eines Außengewindes erfordert eine leicht abweichende Herangehensweise und spezielle Werkzeuge wie ein Schneideisen und einen Schneideisenhalter. Außengewinde werden stets auf runden Bolzen oder Stangen geschnitten. Es ist essenziell zu wissen, dass der Bolzendurchmesser minimal kleiner sein muss als der gewünschte Gewinde-Nenndurchmesser. Um den Start zu erleichtern, sollte das Ende des Bolzens im Vorfeld mit einer Feile oder einem Schleifgerät leicht angefast werden. Tragen Sie auch hier ausreichend Schneidöl auf, um den Schneidprozess geschmeidig zu halten und Überhitzung zu vermeiden. Setzen Sie das Schneideisen absolut gerade auf den Bolzen, um ein schiefes und unbrauchbares Gewinde zu verhindern. Drehen Sie den Halter im Uhrzeigersinn und wenden Sie auch hier die bewährte Methode des Spanbrechens an. Testen Sie abschließend das fertige Außengewinde mit einer passenden metrischen Mutter auf seine Leichtgängigkeit.
Wichtige Tipps zur Anwendung von Schneidöl und Spanbruch
Die Bedeutung von Schmiermitteln wird beim manuellen Gewindeschneiden von Anfängern sehr oft vollkommen unterschätzt. Ein Tropfen Schneidöl ist nicht nur ein optionales Extra, sondern eine absolute Notwendigkeit für ein sauberes Schnittbild. Das Öl kühlt das Werkzeug, transportiert winzige Partikel ab und verhindert das gefürchtete Kaltverschweißen von Bohrer und Werkstück. Wer trocken schneidet, riskiert nicht nur eine raue Gewindeoberfläche, sondern auch den sofortigen Werkzeugbruch. Genauso wichtig wie die Schmierung ist der konsequente Spanbruch während des gesamten Schneidvorgangs. Metallspäne rollen sich in den Nuten des Gewindebohrers auf und blockieren die Weiterdrehung. Das regelmäßige Zurückdrehen um eine halbe Umdrehung kappt diesen Span effektiv und hörbar. Wenn Sie diesen simplen Rhythmus einhalten, schonen Sie Ihre Ausrüstung und erzielen stets perfekte, professionelle Ergebnisse.
Gewindereparatur und Fehlervermeidung
Selbst dem erfahrensten Mechaniker kann es passieren, dass ein Gewinde unter zu hoher Last ausreißt oder verschleißt. Glücklicherweise ist ein defektes Gewinde kein Grund, das gesamte Bauteil sofort entsorgen zu müssen. Mit speziellen Gewindereparatur-Sets, die oft Drahtgewindeeinsätze enthalten, lässt sich der Schaden schnell und kostengünstig beheben. Hierfür bohren Sie das beschädigte Gewinde einfach mit einem speziellen Spiralbohrer komplett aus. Anschließend schneiden Sie mit dem beiliegenden Spezialgewindebohrer ein neues Aufnahmegewinde in das erweiterte Loch. Mit einem Eindrehwerkzeug wird dann der Stahleinsatz bündig in das Material geschraubt. Dieser neue Gewindeeinsatz ist in den meisten Fällen sogar deutlich belastbarer und verschleißfester als das ursprüngliche Material. Durch sorgfältiges Arbeiten und das Einhalten der richtigen Drehmomente können solche Schäden jedoch von vornherein effizient vermieden werden.
Fazit: Perfekte Gewinde sind kein Zufall
Das Schneiden eines metrischen Gewindes ist mit dem richtigen Wissen und etwas Übung für jeden Heimwerker und Profi problemlos machbar. Wenn Sie das exakte Kernloch bohren, stets hochwertiges Schneidöl verwenden und den Span regelmäßig brechen, erzielen Sie garantiert makellose Ergebnisse. Wenden Sie unsere Tipps bei Ihrem nächsten Projekt an und überzeugen Sie sich selbst von der Qualität Ihrer handgemachten Verbindungen! Haben Sie noch Fragen oder benötigen Sie spezielle Tabellen? Entdecken Sie weitere spannende Fachartikel auf unserer Seite und werden Sie zum echten Gewinde-Experten!
Kernloch für metrische Regelgewinde
| Gewinde | Steigung | Praxis-Kernloch |
|---|---|---|
| M3 | 0,5 mm | 2,5 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1,0 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
Die Näherung ersetzt keine Fertigungszeichnung. Die ISO 261 legt den allgemeinen Plan metrischer ISO-Gewinde fest; die aktuelle ISO 724:2023 beschreibt deren Grundmaße. Toleranz, gewünschter Flankenanteil und Werkstoff können ein anderes Bohrmaß verlangen.
Handgewindebohrer richtig auswählen
Ein dreiteiliger Satz besteht meist aus Vor-, Mittel- und Fertigschneider. Die Ringe helfen bei der Reihenfolge, doch Herstellerkennzeichnung prüfen. Maschinengewindebohrer schneiden das Gewinde oft in einem Durchgang und besitzen je nach Durchgangs- oder Sackloch eine andere Nut- und Anschnittgeometrie.
Innengewinde in acht Schritten
- Bohrstelle ankörnen und Werkstück sicher spannen.
- Kernloch mit scharfem Bohrer rechtwinklig herstellen.
- Bohrung leicht ansenken, damit der erste Gang sauber beginnt.
- Gewindebohrer lotrecht im Windeisen ansetzen.
- Geeignetes Schneidmittel für Werkstoff und Werkzeug verwenden.
- Gleichmäßig vorwärts drehen und Span kontrolliert brechen.
- Bei Sacklöchern Tiefe und Späne besonders beobachten.
- Reinigen und mit Lehre oder passender Schraube vorsichtig prüfen.
Spanbruch: nicht nach starrer Umdrehungszahl
Die bekannte Regel „eine Umdrehung vor, eine halbe zurück“ ist ein brauchbarer Start für Handarbeit, aber kein Naturgesetz. Spanlänge, Werkstoff, Nutform und Werkzeughersteller geben den Rhythmus vor. Steigt das Drehmoment sprunghaft, nicht mit Gewalt weiterdrehen. Zurückfahren, Späne entfernen und Ursache prüfen.
Außengewinde mit Schneideisen
Der Bolzendurchmesser muss zum Sollgewinde und zur Toleranz passen. Eine kleine Anfase erleichtert das gerade Ansetzen. Schneideisen mit der Anschnittseite beginnen, Halter beidseitig führen und ausreichend schmieren. Schräges Ansetzen erzeugt ein taumelndes Gewinde, das auch nach Korrektur geschwächt bleiben kann.
Schneidmittel nach Werkstoff
| Werkstoff | Praxis |
|---|---|
| Baustahl | geeignetes Schneidöl |
| Edelstahl | hochdruckfeste, freigegebene Schneidpaste |
| Aluminium | aluminiumgeeignetes Mittel gegen Aufbauschneiden |
| Messing | Werkzeugvorgabe beachten; oft anders als Stahl |
Die Drehzahlbeziehung findest du unter Schnittgeschwindigkeit beim Bohren. Wenn Flanken bereits ausgerissen sind, hilft die Anleitung metrisches Gewinde reparieren.
Gewinde prüfen statt erzwingen
Eine Schraube soll sich von Hand ohne Kippen ansetzen lassen. Sie ist jedoch keine Grenzlehre. Für definierte Toleranzen dienen Gut- und Ausschusslehren. Bei tragenden oder seriengefertigten Teilen gehören Werkzeugstandzeit, Prüfintervall und dokumentierte Maße zum Prozess.
Häufige Fragen
Wie berechnet man das Kernloch für ein metrisches Gewinde?
Als Näherung gilt Nenndurchmesser minus Steigung; Tabellen- und Zeichnungsmaße haben Vorrang.
Welches Kernloch braucht M8?
Für M8 Regelgewinde mit 1,25 mm Steigung wird meist 6,8 mm verwendet.
Warum wird die Bohrung angesenkt?
Eine kleine Anfase erleichtert das gerade Ansetzen und schützt den ersten Gewindegang.
Wie oft muss man beim Schneiden zurückdrehen?
So oft, wie es Span und Werkzeug verlangen; eine starre Umdrehungsregel passt nicht zu jedem Material.
Welcher Gewindebohrer eignet sich für ein Sackloch?
Ein dafür ausgelegtes Werkzeug mit geeigneter Spanabfuhr und Anschnittlänge.
Braucht man beim Gewindeschneiden Öl?
Meist ein zum Werkstoff freigegebenes Schneidmittel; Art und Menge richten sich nach Werkzeug und Material.
Wie schneidet man ein Außengewinde gerade?
Bolzen anfasen, Schneideisen mit der Anschnittseite lotrecht beginnen und den Halter gleichmäßig führen.
Woran erkennt man ein gutes Gewinde?
Es ist maßhaltig, frei von Ausbrüchen und lässt sich mit Lehre oder passendem Gegenstück ohne Zwang prüfen.
⇓ Weiterscrollen zum nächsten Beitrag ⇓