BSW-Gewinde: Tabelle, Maße und Whitworth-Profil
Ein BSW-Gewinde ist die grobe Reihe des British-Standard-Whitworth-Systems. Es arbeitet mit 55 Grad Flankenwinkel und gerundeten Profilspitzen und -gründen. Zur Identifikation brauchst du Zoll-Nenndurchmesser und Gewindegänge pro Zoll, kurz TPI. Ein ähnlicher Durchmesser genügt nicht: UNC, BSF und BSP können optisch nah wirken, aber inkompatibel sein.
Willkommen zu unserem umfassenden Ratgeber rund um das BSW Gewinde. Wenn Sie in der Technik, im Maschinenbau oder in der Fotografie tätig sind, sind Sie diesem besonderen Gewindetyp sicher schon begegnet. Das British Standard Whitworth (BSW) ist das älteste standardisierte Gewindesystem der Welt und hat die industrielle Fertigung nachhaltig geprägt. Doch was genau macht dieses englische Grobgewinde so einzigartig? In diesem Artikel beleuchten wir alle wichtigen Eigenschaften, zeigen Ihnen die exakten Maße und erklären die Unterschiede zu anderen Zollgewinden. Erfahren Sie, warum ein Flankenwinkel von 55 Grad eine entscheidende Rolle spielt und wie Sie eine BSW Gewinde Tabelle richtig in der Praxis anwenden. Tauchen Sie mit uns in die faszinierende Welt der Whitworth-Gewinde ein!
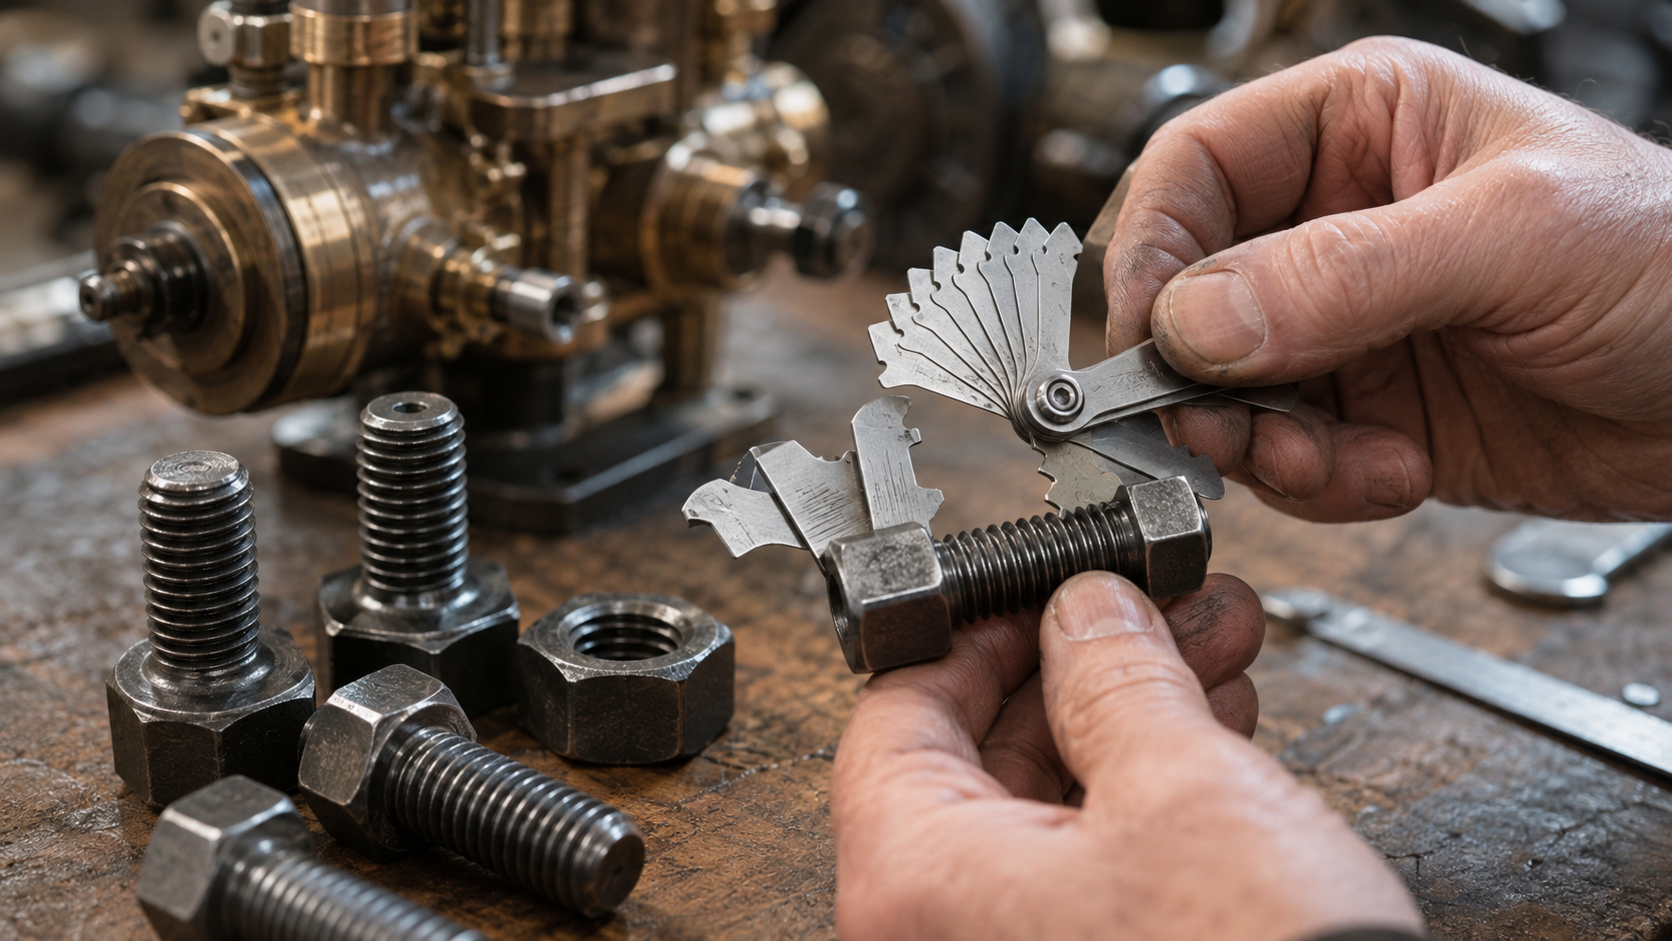
Das Wichtigste in Kürze
- Das BSW Gewinde (British Standard Whitworth) wurde 1841 als erstes genormtes Gewindesystem der Welt eingeführt.
- Es zeichnet sich durch einen spezifischen Flankenwinkel von exakt 55 Grad und abgerundete Gewindespitzen aus.
- Die Bemaßung erfolgt traditionell in Zoll, während die Steigung in Gewindegängen pro Zoll (TPI) angegeben wird.
- Obwohl es weitgehend vom metrischen System verdrängt wurde, ist das 1/4 Zoll BSW Gewinde noch heute der globale Standard für Kamerastative.
- In der Praxis wird es häufig durch den Großbuchstaben W vor der Maßangabe gekennzeichnet, um Verwechslungen mit US-Gewinden zu vermeiden.
Was ist ein BSW Gewinde?
Das BSW Gewinde (British Standard Whitworth), oft auch als englisches Grobgewinde bezeichnet, ist ein britisches Standardgewinde mit einem Flankenwinkel von exakt 55 Grad. Es wird in Zollabmessungen gemessen, wobei die Gewindesteigung in Gewindegängen pro Zoll angegeben wird, und kommt heutzutage vor allem bei Stativen sowie historischen britischen Maschinen zum Einsatz.
Die Geschichte und Entstehung des BSW Gewindes
Das BSW Gewinde blickt auf eine lange und faszinierende Geschichte zurück, die bis in die Mitte des 19. Jahrhunderts reicht. Im Jahr 1841 stellte der britische Ingenieur Joseph Whitworth das allererste standardisierte Gewindesystem der Welt vor. Sein Ziel war es, die damals herrschende völlige Unordnung bei Schrauben und Muttern durch eine einheitliche Norm zu beenden. Zuvor hatte jeder Hersteller seine eigenen Gewindemaße und Steigungen entwickelt, was Reparaturen extrem kompliziert machte. Mit der Einführung des British Standard Whitworth wurde die britische Industrie revolutioniert und massiv effizienter gestaltet. Dieses bahnbrechende System verbreitete sich schnell über die Grenzen Großbritanniens hinaus und setzte einen globalen Maßstab. Noch heute gilt Whitworths Pionierarbeit als entscheidender Meilenstein in der Geschichte der modernen maschinellen Fertigung und Standardisierung.
Die technischen Besonderheiten des Whitworth-Gewindes
Ein zentrales technisches Merkmal des BSW Gewindes ist der charakteristische Flankenwinkel von exakt 55 Grad. Dieser Winkel unterscheidet es maßgeblich von metrischen Gewinden oder dem amerikanischen UNC-Gewinde, welche meist einen Flankenwinkel von 60 Grad aufweisen. Die Flanken des Whitworth-Gewindes verlaufen auch nicht spitz zu, sondern sind an den Spitzen und in den Gründen leicht abgerundet. Durch diese spezielle Profilform wird eine hervorragende Dichtigkeit sowie eine extrem hohe Belastbarkeit bei mechanischen Verbindungen erreicht. Die Abmessungen eines BSW Gewindes werden in der Industrie traditionell immer in Zoll (Inch) angegeben. Zur Bestimmung der Gewindesteigung zählt man die Anzahl der Gewindegänge auf einer Länge von einem Zoll, was man als Threads per Inch (TPI) bezeichnet. Das markante Kürzel W vor der Maßangabe dient als eindeutiges Identifikationsmerkmal in technischen Zeichnungen und Gewindetabellen weltweit.
Unterschiede zwischen BSW und anderen Zollgewinden
Im Bereich der Zollgewinde kommt es bei Laien häufig zu Verwechslungen zwischen dem britischen BSW und dem amerikanischen UNC Gewinde. Der wohl wichtigste Unterschied liegt in dem bereits erwähnten Flankenwinkel, der beim UNC-System 60 Grad anstelle der britischen 55 Grad beträgt. Obwohl die Durchmesser und die Anzahl der Gewindegänge bei vielen Größen identisch sind, passen die Schrauben aufgrund des unterschiedlichen Winkels oftmals nicht perfekt zusammen. Ein weiteres eng verwandtes Gewinde ist das BSF (British Standard Fine), welches die Feingewinde-Variante des britischen Systems darstellt. Während das BSW als klassisches Grobgewinde für allgemeine Verschraubungen konzipiert ist, wird das BSF vor allem bei starken Vibrationen oder feineren Justierungen eingesetzt. Das weit verbreitete Rohrgewinde BSP (British Standard Pipe), umgangssprachlich oft einfach nur Whitworth-Rohrgewinde genannt, basiert ebenfalls direkt auf Whitworths ursprünglichem Profil. Wer demnach eine Schraube ersetzen muss, sollte zwingend das richtige Profilwerkzeug oder eine Gewindelehre verwenden, um Verwechslungen und mechanische Schäden absolut auszuschließen.
Aktuelle Anwendungsbereiche des englischen Grobgewindes
Trotz der weltweiten Dominanz des metrischen Systems ist das BSW Gewinde auch heute noch in ganz bestimmten Nischen absolut unverzichtbar. Eines der bekanntesten und alltäglichsten Einsatzgebiete ist die Fotografie, wo das 1/4-Zoll-20 BSW Gewinde als globaler Standard für Kamerastative fungiert. Sogar modernste Digitalkameras und hochsensible Mikrofone nutzen dieses historische Whitworth-Gewinde, um eine uneingeschränkte weltweite Kompatibilität von teurem Zubehör zu gewährleisten. außerdem findet man das BSW Profil extrem häufig bei der aufwendigen Restaurierung von englischen Oldtimern und nostalgischen Motorrädern. Liebhaber von klassischen Fahrzeugen der Marken Triumph oder Jaguar müssen zwangsläufig auf originalgetreue BSW Schrauben und Muttern zurückgreifen, um die historische Authentizität zu bewahren. Auch im britischen Maschinenbau und in älteren industriellen Produktionsanlagen trifft das Wartungspersonal noch immer sehr regelmäßig auf dieses traditionsreiche Gewinde. Die Anschaffung eines passenden Gewindeschneider-Sets in Zoll ist daher für Restauratoren und spezialisierte Werkstätten nach wie vor eine absolut lohnende und notwendige Investition.
So lesen und interpretieren Sie eine BSW Gewinde Tabelle
Eine ausführliche BSW Gewinde Tabelle ist das mit Abstand wichtigste Werkzeug, um die korrekten Maße für Schrauben und Kernlochbohrungen schnell zu ermitteln. In der ersten Spalte einer solchen Tabelle finden Sie in der Regel den Nenndurchmesser in Zoll, wie beispielsweise die Angaben 1/4 oder 1/2. Gleich daneben wird die Gangzahl pro Zoll (TPI) detailliert aufgelistet, welche für die Steigung und Funktion der Schraubverbindung immer maßgeblich ist. Ein weiterer überaus wichtiger Wert in der Übersicht ist der Außendurchmesser in Millimetern, der beim exakten Abmessen mit einem analogen oder digitalen Messschieber enorm hilft. Für das fachgerechte Schneiden eines Innengewindes müssen Sie auch den exakten Kernlochdurchmesser direkt aus der entsprechenden Spalte der Tabelle ablesen. Wenn Sie beispielsweise ein 1/4 Zoll BSW Gewinde manuell schneiden möchten, benötigen Sie zwingend einen Kernlochbohrer mit dem passenden Millimetermaß. Es empfiehlt sich, stets eine gedruckte oder leicht zugängliche digitale Tabelle in der Werkstatt griffbereit zu haben, um kostspielige Fehler bei der Metallbearbeitung effektiv zu vermeiden.
Tipps zum Schneiden und Pflegen von BSW Gewinden
Das korrekte und saubere Schneiden eines BSW Gewindes erfordert neben dem qualitativ hochwertigen Werkzeug auch ein besonderes Maß an technischer Sorgfalt. Zunächst muss das erforderliche Kernloch mit dem in der Gewindetabelle exakt vorgegebenen Durchmesser senkrecht und präzise in das Werkstück gebohrt werden. Anschließend ist die großzügige Verwendung von hochwertigem Schneidöl absolut unerlässlich, um die mechanische Reibung zu reduzieren und glatte Gewindegänge zu garantieren. Beim vorsichtigen Eindrehen des Gewindebohrers sollte dieser nach jeder halben Umdrehung kurz zurückgedreht werden, damit die anfallenden Metallspäne sauber brechen können. Dieser einfache Kniff verhindert nicht nur ein gefährliches Verklemmen des Handwerkzeugs, sondern schützt Sie auch vor einem gefürchteten Werkzeugbruch tief im Werkstück. Um bereits bestehende Whitworth-Gewinde an kostbaren Oldtimern optimal zu pflegen, sollten diese regelmäßig professionell gereinigt und mit passenden Schmiermitteln vor schleichender Korrosion geschützt werden. Bei leichten Verschleißerscheinungen oder Beschädigungen kann ein spezieller Gewindeschneider für filigrane Reparaturzwecke genutzt werden, um das historische Profil wieder schonend und passgenau herzustellen.
BSW-Gewinde-Tabelle für die Werkstatt
| BSW-Größe | Nenndurchmesser | TPI | Steigung metrisch |
|---|---|---|---|
| 1/4 BSW | 6,35 mm | 20 | 1,270 mm |
| 5/16 BSW | 7,94 mm | 18 | 1,411 mm |
| 3/8 BSW | 9,53 mm | 16 | 1,588 mm |
| 1/2 BSW | 12,70 mm | 12 | 2,117 mm |
| 5/8 BSW | 15,88 mm | 11 | 2,309 mm |
| 3/4 BSW | 19,05 mm | 10 | 2,540 mm |
| 1 BSW | 25,40 mm | 8 | 3,175 mm |
Die metrische Steigung berechnet sich mit 25,4 ÷ TPI. Für Fertigung und Grenzprüfung gelten die vollständigen Normtabellen, nicht gerundete Ratgeberwerte.
Was BS 84 tatsächlich festlegt
Die aktuelle BS 84:2007 des British Standards Institution spezifiziert BSW als grobe Whitworth-Reihe für parallele Gewinde und führt Grenzmaße, Toleranzen und Prüfmittelbezug auf. Das Screw Gauge Booklet des britischen National Physical Laboratory ordnet Whitworth-Profile und zugehörige Lehrensysteme ein.
BSW, BSF, UNC und BSP unterscheiden
| System | Profil | Typische Aufgabe |
|---|---|---|
| BSW | 55°, grobe Reihe | ältere britische Maschinen |
| BSF | 55°, feinere Reihe | historische Feinverbindungen |
| UNC | 60°, Unified coarse | amerikanische/Unified-Verbindungen |
| BSP | 55°, Rohrgewinde | Rohr- und Fluidanschlüsse |
BSW und UNC 1/2 Zoll unterscheiden sich zum Beispiel bei TPI und Profil. Eine Mutter kann ansetzen und dennoch nach wenigen Gängen klemmen. Genau dann stoppen.
BSW-Gewinde messen
- Außendurchmesser ohne Rostschicht messen.
- Whitworth-Gewindelehre vollflächig anlegen.
- TPI bestimmen oder über mehrere Gänge messen.
- Profilwinkel und gerundete Form berücksichtigen.
- Ersatzteil nach vollständiger Bezeichnung beschaffen.
Die Grundlagen anderer Zollsysteme erklärt Zollgewinde mit UNC, UNF und Rohrgewinde. Für Unified-Abmessungen dient die UNC-Gewinde-Übersicht.
Steigung zuverlässig bestimmen
Eine einzelne Gewindespitze ist als Messstrecke zu kurz. Miss bei einem Außengewinde besser den Abstand über zehn vollständige Gänge und teile das Ergebnis durch zehn. Bei 12 TPI beträgt die rechnerische Steigung 2,117 mm; zehn Gänge belegen damit rund 21,17 mm. Eine Whitworth-Lehre muss ohne sichtbaren Lichtspalt an mehreren Flanken anliegen. Lack, Schmutz, gestauchte erste Gänge und Korrosion verfälschen das Ergebnis, weshalb die Messstelle vorher schonend gereinigt wird.
Schraube als Prüflehre? Nur eingeschränkt
Ein bekanntes Gegenstück kann bei einer Restaurierung einen ersten Hinweis liefern, ersetzt aber keine Grenzlehre. Spiel, Verschleiß oder eine nur teilweise passende Steigung lassen eine falsche Kombination zunächst leichtgängig erscheinen. Eine Go-Lehre prüft, ob das Gewinde über die vorgesehene Länge montierbar ist; die No-Go-Lehre begrenzt das zulässige Übermaß. Für Neufertigung, tragende Verbindungen oder seltene Ersatzteile lohnt sich diese Prüfung besonders.
Kernloch und Schneidwerkzeug zusammen auswählen
Der Nenndurchmesser allein bestimmt das Kernloch nicht. Steigung, gewünschter Flankenanteil, Werkstoff und Schneidverfahren wirken zusammen. Nutze deshalb die Tabelle des konkreten Gewindebohrer-Herstellers. Ein zu kleines Kernloch erhöht das Bruchrisiko; ein zu großes reduziert die tragende Flanke.
Restaurierung: Original erhalten oder umrüsten?
Bei historischen Maschinen schützt ein passendes BSW-Ersatzteil Gewinde und Originalsubstanz. Eine Umrüstung auf metrisch verändert Bohrung, Festigkeit und Dokumentation und sollte konstruktiv bewertet werden. Sicherheitsrelevante Altbauteile brauchen eine fachkundige Prüfung – ein äußerlich passender Bolzen ist kein Festigkeitsnachweis.
Häufige Fragen
Was bedeutet BSW?
British Standard Whitworth, die grobe parallele Whitworth-Gewindereihe.
Welchen Flankenwinkel hat BSW?
55 Grad mit charakteristisch gerundeten Profilspitzen und Gewindegründen.
Wie berechnet man die BSW-Steigung in Millimetern?
25,4 durch die TPI-Zahl teilen.
Ist BSW dasselbe wie UNC?
Nein. UNC besitzt 60 Grad Flankenwinkel und teilweise andere Gangzahlen.
Ist BSW ein Rohrgewinde?
Nein. BSP-Rohrgewinde nutzen zwar ebenfalls ein Whitworth-Profil, sind aber ein eigenes System.
Wo findet man BSW heute?
Vor allem an älteren britischen Maschinen, Fahrzeugen und Restaurierungsobjekten.
Kann eine metrische Mutter auf BSW passen?
Nein, auch bei ähnlichem Durchmesser stimmen Profil und Steigung nicht zuverlässig überein.
Wie prüft man ein BSW-Innengewinde?
Mit passendem Whitworth-Gewindelehrdorn oder einem eindeutig identifizierten Prüfmuster.
⇓ Weiterscrollen zum nächsten Beitrag ⇓