Gewinde richtig messen: Durchmesser, Steigung und TPI
Ein unbekanntes Gewinde lässt sich selten mit nur einem Messwert identifizieren. Außendurchmesser, Steigung, Flankenform und mögliche Konizität müssen zusammenpassen. Für die Ersatzteilsuche reichen Messschieber und Gewindelehre oft aus. Eine Toleranz- oder Qualitätsprüfung verlangt dagegen Grenzlehren oder messtechnische Verfahren.
Das Wichtigste in Kürze
- Ein Messschieber und eine Gewindelehre sind die wichtigsten Werkzeuge zur Gewindebestimmung.
- Beim Außengewinde wird der Außendurchmesser gemessen, beim Innengewinde der Kerndurchmesser.
- Die Gewindesteigung gibt bei metrischen Gewinden den Abstand zwischen zwei Gewindespitzen in Millimetern an.
- Bei zölligen Gewinden wird die Steigung in Gängen pro Zoll (Threads per Inch, TPI) angegeben.
- Gewindetabellen helfen abschließend dabei, die ermittelten Messwerte dem exakten Gewindetyp zuzuordnen.
Was ist die beste Methode, um ein Gewinde zu messen?
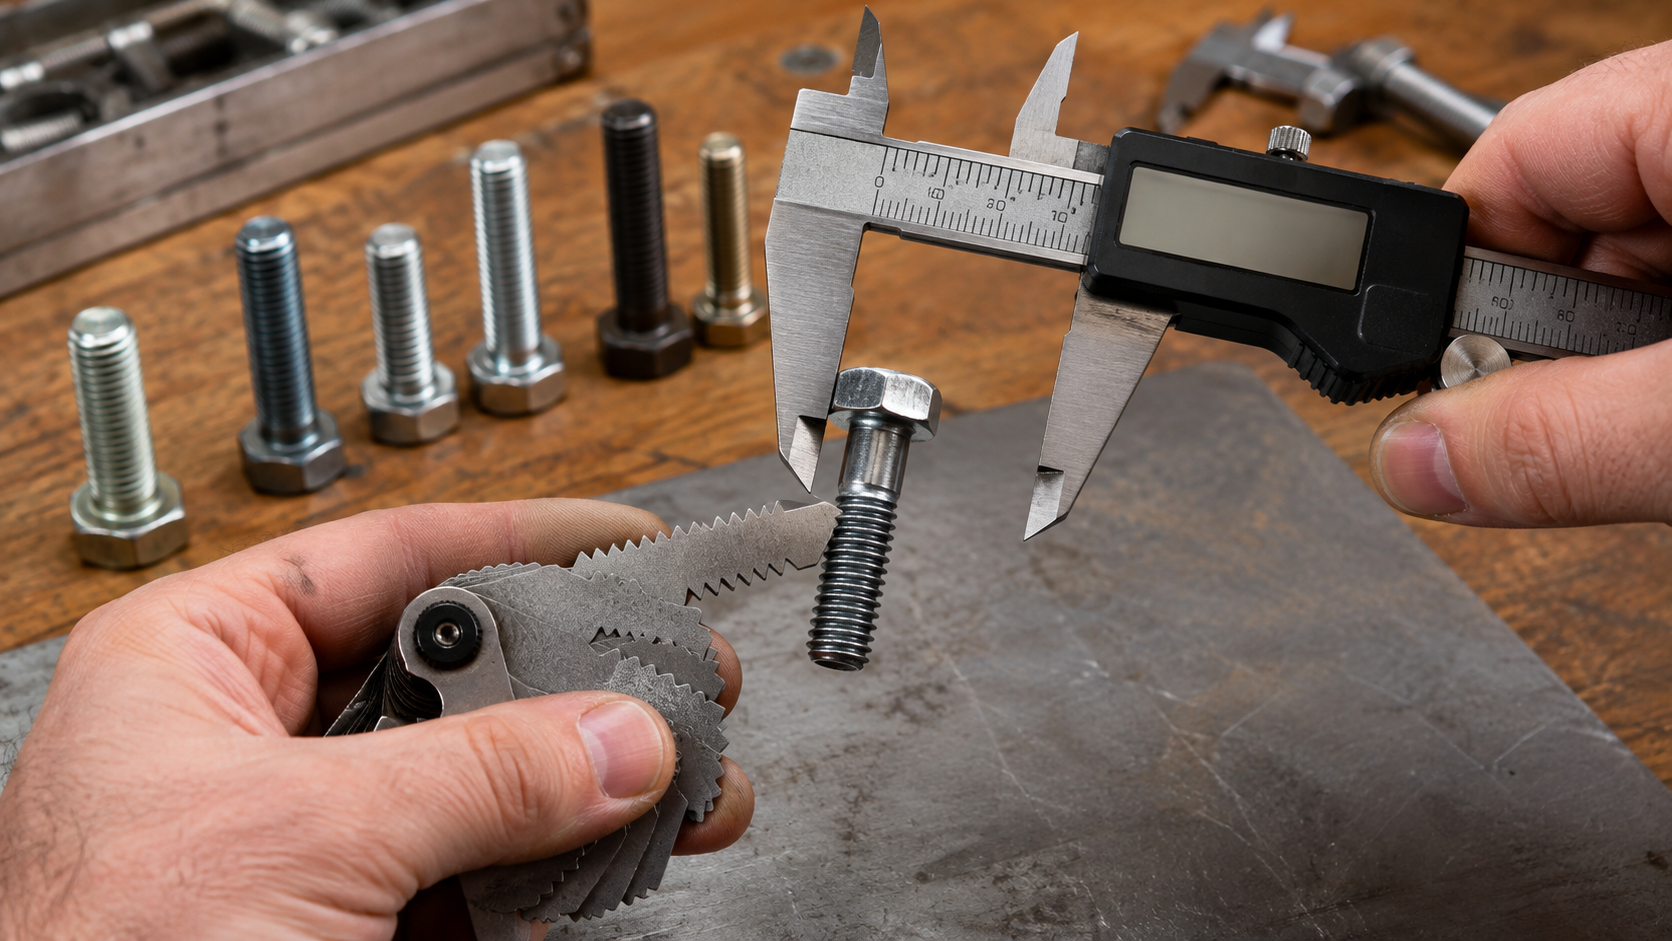
Die beste und zuverlässigste Methode, um ein Gewinde zu messen, erfolgt in drei Schritten: Zuerst messen Sie den Außen- oder Innendurchmesser mit einem digitalen oder analogen Messschieber. Danach ermitteln Sie die Gewindesteigung, indem Sie die Blätter einer Gewindeschablone (Gewindelehre) in die Gewindegänge legen, bis ein Blatt exakt und ohne Lichtspalt passt. Abschließend gleichen Sie diese beiden gemessenen Werte mit einer genormten Gewindetabelle ab, um die exakte Gewindeart wie beispielsweise M10 oder G 1/2 Zoll eindeutig zu bestimmen.
Die richtige Vorbereitung und Auswahl der Messwerkzeuge
Bevor Sie mit der eigentlichen Messung eines Gewindes beginnen, ist eine gründliche Vorbereitung unerlässlich. Zunächst sollten Sie das zu messende Bauteil sorgfältig von Schmutz, Öl oder Rost befreien. Bereits kleinste Ablagerungen in den Gewindegängen können das Messergebnis massiv verfälschen und zu einer falschen Identifikation führen. Als Standardausrüstung benötigen Sie zwingend einen hochwertigen Messschieber, idealerweise in digitaler Ausführung für eine leichtere Ablesbarkeit. Zusätzlich ist eine Gewindeschablone, oft auch Gewindelehre genannt, das absolute Herzstück Ihrer Messwerkzeuge. Diese Schablonen gibt es in Ausführungen für metrische und zöllige Gewinde, weshalb Sie am besten ein kombiniertes Set bereithalten. Für sehr tiefe Innengewinde kann auch ein Gewinde-Grenzlehrdorn notwendig sein, um die Passgenauigkeit professionell zu überprüfen. Legen Sie sich außerdem eine detaillierte Gewindetabelle griffbereit, um die abgelesenen Werte sofort vergleichen und zuordnen zu können.
Den Außendurchmesser bei Bolzen und Schrauben messen
Die Messung des Außendurchmessers ist der erste konkrete Schritt zur Bestimmung eines Außengewindes an Schrauben oder Bolzen. Nehmen Sie Ihren Messschieber und öffnen Sie die großen Messschenkel weit genug, um das Gewinde zu umschließen. Legen Sie die Messschenkel flach und im rechten Winkel an den äußersten Spitzen der Gewindegänge an. Achten Sie penibel darauf, den Messschieber nicht zu verkanten, da sonst eine zu lange Strecke diagonal gemessen wird. Üben Sie nur leichten Druck aus, um die feinen Spitzen des Gewindes nicht zu beschädigen oder das Werkzeug zu verbiegen. Lesen Sie nun den Wert auf dem Display oder der Skala ab und notieren Sie sich diesen Millimeter- oder Zoll-Betrag. Bei stark abgenutzten Gewinden empfiehlt es sich, an mehreren Stellen entlang des Schafts zu messen und einen Mittelwert zu bilden. Dieser Wert entspricht dem Nennmaß des Gewindes und ist entscheidend für den späteren Abgleich mit der Standardtabelle.
Innengewinde und den Kerndurchmesser exakt bestimmen
Mit den Innenmessschenkeln eines Messschiebers lässt sich die freie Bohrung nur näherungsweise erfassen. Für die Gewindeidentifikation werden zusätzlich Steigung und Profil benötigt; der maßgebliche Flankendurchmesser lässt sich so nicht zuverlässig prüfen. Dafür dienen passende Grenzlehrdorne oder spezielle Messverfahren.
Die Gewindesteigung mit einer Gewindeschablone ermitteln
Neben dem Durchmesser ist die Gewindesteigung der zweite entscheidende Parameter, den Sie für eine vollständige Identifikation benötigen. Bei einem metrischen Gewinde beschreibt die Steigung den exakten linearen Abstand zwischen zwei benachbarten Gewindespitzen in Millimetern. Um diesen Wert zu ermitteln, klappen Sie nacheinander die verschiedenen Blätter Ihrer Gewindeschablone aus. Drücken Sie das gezahnte Profil des jeweiligen Schablonenblatts längs in die Gewindegänge Ihres Werkstücks. Halten Sie das Bauteil und die Schablone gegen eine helle Lichtquelle, um den sogenannten Lichtspalt zu prüfen. Wenn zwischen der Schablone und dem Gewinde kein Licht mehr hindurchscheint, haben Sie die exakte Steigung gefunden. Probieren Sie im Zweifel immer auch die nächstgrößere und nächstkleinere Schablone aus, um einen Irrtum absolut auszuschließen. Der Wert, der auf dem perfekt passenden Blatt eingraviert ist, ist Ihre gesuchte Gewindesteigung.
Besonderheiten bei zölligen Gewinden und Rohrgewinden
Während metrische Gewinde im europäischen Raum der Standard sind, treffen Sie bei Rohrleitungen oder internationalen Maschinen oft auf Zollgewinde. Das Messprinzip bleibt grundsätzlich gleich, jedoch unterscheiden sich die Maßeinheiten und die Definition der Steigung fundamental. Bei englischen oder amerikanischen Gewinden wie UNC, UNF oder Whitworth wird die Steigung nicht als Abstand, sondern als Anzahl der Gänge pro Zoll angegeben. Sie messen hier also die Threads per Inch (TPI), wofür Sie zwingend eine spezielle zöllige Gewindeschablone benötigen. Auch die Durchmesser werden in Bruchteilen von Zoll angegeben, was bei der Umrechnung in Millimeter oft zu krummen Werten wie 12,7 mm für ein halbes Zoll führt. Besonders bei Rohrgewinden (G-Gewinde) ist Vorsicht geboten, da der Nennwert nicht dem physischen Außendurchmesser entspricht. Ein 1-Zoll-Rohrgewinde hat beispielsweise einen Außendurchmesser von gut 33 Millimetern, was historisch durch den Rohr-Innendurchmesser bedingt ist. Ein Abgleich mit einer spezialisierten Rohrgewindetabelle ist hier unerlässlich, um teure Fehlkäufe von Verbindungsstücken zu vermeiden.
Typische Fehler beim Messen vermeiden und Ergebnisse auswerten
Selbst mit guten Werkzeugen schleichen sich bei der Gewindebestimmung schnell typische Fehler ein, die Sie leicht vermeiden können. Ein klassischer Fehler ist das Verwechseln von feinen metrischen Gewinden mit ähnlichen zölligen Varianten, da diese oft fast identische Durchmesser aufweisen. Wenn die metrische Gewindeschablone nicht zu hundert Prozent passt und ein minimaler Lichtspalt bleibt, handelt es sich meist um ein Zollgewinde. Ein weiteres Problem ist der Flankenwinkel, der bei metrischen Iso-Gewinden 60 Grad, bei Whitworth-Gewinden jedoch 55 Grad beträgt. Achten Sie daher genau auf die Flankenform Ihrer Gewindelehre, um diese Verwechslungsgefahr im Keim zu ersticken. Nutzen Sie nach der erfolgreichen Ermittlung von Durchmesser und Steigung immer eine genormte Tabellen-App oder ein gedrucktes Tabellenbuch. Suchen Sie in der Tabelle nach der ermittelten Kombination, um das offizielle Kurzzeichen wie M12 x 1,5 oder G 3/4 zu erhalten. Mit dieser sorgfältigen Auswertung sind Sie auf der sicheren Seite und können das exakt passende Gegenstück bestellen.
Gewinde richtig messen: das Sechs-Schritte-Verfahren
- Bauteil reinigen und beschädigte erste Gewindegänge nicht als Referenz nutzen.
- Außengewinde über mehrere Positionen rechtwinklig mit dem Messschieber messen.
- Steigung mit metrischer und zölliger Gewindelehre vergleichen.
- Ohne Lehre mehrere Gänge über eine längere Strecke messen.
- Flankenform, Durchmesser, Steigung und Einsatzgebiet mit einer Normtabelle abgleichen.
- Passung nur mit korrektem Gegenstück oder Grenzlehre bestätigen.
Typische Messwerte richtig einordnen
| Messwert ungefähr | Steigung | Möglicher Treffer | Verwechslungsgefahr |
|---|---|---|---|
| 6,0 mm | 1,0 mm | M6 | nicht 1/4″-20 |
| 6,35 mm | 20 TPI = 1,27 mm | 1/4″-20 UNC | wirkt ähnlich wie M6 |
| 8,0 mm | 1,25 mm | M8 | nahe 5/16″ im Durchmesser |
| 7,94 mm | 18 TPI = 1,411 mm | 5/16″-18 UNC | nicht M8 × 1,25 |
| 10,0 mm | 1,5 mm | M10 | Feingewinde M10 × 1 prüfen |
Ein Außendurchmesser liegt durch Toleranz und Verschleiß oft etwas unter dem Nennmaß. Nicht auf die erste Nachkommastelle runden und sofort bestellen. Die Kombination der Werte liefert die Identifikation.
Steigung ohne Gewindelehre ermitteln
Messen Sie bei metrischen Gewinden die Strecke von der ersten bis zur elften Gewindespitze und teilen Sie durch zehn Abstände. Liegen über zehn Abstände 12,5 mm, beträgt die Steigung 1,25 mm. Die längere Messbasis reduziert Ablesefehler.
Bei Zollgewinden wird in Threads per Inch gezählt. Die Umrechnung lautet P in mm = 25,4 ÷ TPI. 20 TPI entsprechen 1,27 mm, 18 TPI rund 1,411 mm. Der Beitrag Gewindesteigung messen zeigt weitere Beispiele.
Innengewinde: Identifikation ist keine Präzisionsmessung
Die Innenmessschenkel eines Messschiebers erfassen eine Bohrung oder einen näherungsweisen Kerndurchmesser, aber nicht zuverlässig den Flankendurchmesser. Für die Identifikation ist ein bekanntes, unbeschädigtes Gegenstück oft aussagekräftiger. Es muss sich von Hand und ohne Spiel über mehrere Gänge eindrehen lassen. Niemals ein fast passendes Gewinde mit dem Schlüssel hineinziehen.
Für Qualitätsprüfung kommen Gut-/Ausschuss-Grenzlehren zum Einsatz. Der Flankendurchmesser ist die zentrale Passungsgröße. NIST beschreibt bei hochgenauer Außengewindemessung die Dreidrahtmethode für Gewinde; sie ist genauer, aber für die alltägliche Ersatzteilsuche meist nicht nötig.
Rohrgewinde: Nennzoll ist nicht Außendurchmesser
Bei Rohrgewinden bezeichnet die Zollangabe eine historische Nennweite. Ein G-1/2-Gewinde misst außen daher nicht 12,7 mm. Prüfen Sie, ob das Gewinde parallel oder kegelig ist, wie es abdichtet und welcher Norm es folgt. NPT, BSPP und BSPT sind trotz ähnlicher Größen nicht beliebig austauschbar.
Eine Übersicht liefert Zollgewinde mit UNC, UNF und Rohrgewinden. Bei NPT-Verbindungen helfen die Maße im Beitrag NPT-Gewinde bestimmen und abdichten.
Messgenauigkeit realistisch bewerten
Die ISO 68-1:2023 legt Grund- und Auslegungsprofile metrischer ISO-Gewinde fest. Ein Messschieber kann dieses Profil nicht vollständig bewerten. Für eine belastbare Dokumentation gehören Messgerät, Auflösung, Temperatur, Messstelle und Zustand des Gewindes ins Protokoll.
- Messschieber vor Gebrauch schließen und Nullpunkt prüfen.
- Nur leichten, reproduzierbaren Messdruck nutzen.
- an mindestens drei Stellen messen;
- beschädigte Spitzen und Grate auslassen;
- metrische und zöllige Lehren getrennt halten;
- Ergebnis als Normbezeichnung inklusive Steigung notieren.
Wie der Messschieber selbst sicher abgelesen wird, erklärt Messschieber richtig ablesen.
Fazit
Ein Gewinde ist erst dann plausibel bestimmt, wenn Durchmesser, Steigung, Profil und Anwendung zusammenpassen. Messschieber und Steigungslehre identifizieren viele Alltagsgewinde; Grenzlehren und Spezialverfahren prüfen die tatsächliche Maßhaltigkeit.
Häufige Fragen
Welche Werte braucht man zur Gewindebestimmung?
Mindestens Außendurchmesser und Steigung oder TPI. Bei möglichen Rohr-, Whitworth- oder Unified-Gewinden kommen Flankenwinkel, Konizität und Dichtprinzip hinzu.
Wie misst man den Gewindedurchmesser?
Beim Außengewinde misst man rechtwinklig über die Gewindespitzen und wiederholt die Messung an mehreren Stellen. Toleranz und Verschleiß können den Wert etwas unter das Nennmaß drücken.
Wie misst man die Gewindesteigung ohne Lehre?
Messen Sie über zehn Gewindeabstände und teilen Sie die Strecke durch zehn. Eine längere Messbasis ist genauer als der Abstand zwischen nur zwei Spitzen.
Wie rechnet man TPI in Millimeter um?
Teilen Sie 25,4 durch die Anzahl der Gänge pro Zoll. 20 TPI entsprechen 1,27 mm Steigung, 18 TPI rund 1,411 mm.
Kann man ein Innengewinde mit dem Messschieber bestimmen?
Nur näherungsweise. Die Innenmessschenkel erfassen nicht zuverlässig den Flankendurchmesser. Gewindelehre, bekanntes Gegenstück oder Grenzlehrdorn liefern bessere Sicherheit.
Warum misst eine M8-Schraube etwas weniger als 8 mm?
Außengewindetoleranz, Beschichtung und Verschleiß führen dazu, dass der gemessene Außendurchmesser leicht unter dem Nennmaß liegen kann.
Was ist der Flankendurchmesser?
Das ist der Durchmesser eines gedachten Zylinders, an dem Gewinderippe und Gewindelücke gleich breit sind. Er beeinflusst die Passung stärker als eine einfache Spitzenmessung.
Darf man eine fast passende Schraube zum Test eindrehen?
Nur von Hand und ohne Kraft. Spürbarer Widerstand kann auf falsche Steigung oder Form hinweisen. Werkzeugkraft würde beide Gewinde beschädigen.
⇓ Weiterscrollen zum nächsten Beitrag ⇓