Zollgewinde oder metrisches Gewinde: Unterschiede und Messung
Metrisch oder Zoll? Mit bloßem Auge sehen viele Gewinde nahezu gleich aus. Die sichere Zuordnung gelingt über eine Messkette: Durchmesser erfassen, Steigung bestimmen, Profilfamilie eingrenzen und erst dann das Gegenstück testen. Gerade M6 und 1/4″-20 oder M8 und 5/16″ liegen nah genug beieinander, um beim ersten Gewindegang zu täuschen.
Das Wichtigste in Kürze
- Metrische Gewinde verwenden den Millimeter als Basis, während Zollgewinde in Inch gemessen werden.
- Der Flankenwinkel unterscheidet sich maßgeblich: Metrische ISO-Gewinde haben 60 Grad, Whitworth-Zollgewinde oft 55 Grad.
- Die Steigung wird beim metrischen System in Millimetern pro Umdrehung angegeben.
- Beim Zollgewinde gibt man die Steigung in Gängen pro Zoll (Threads per Inch, TPI) an.
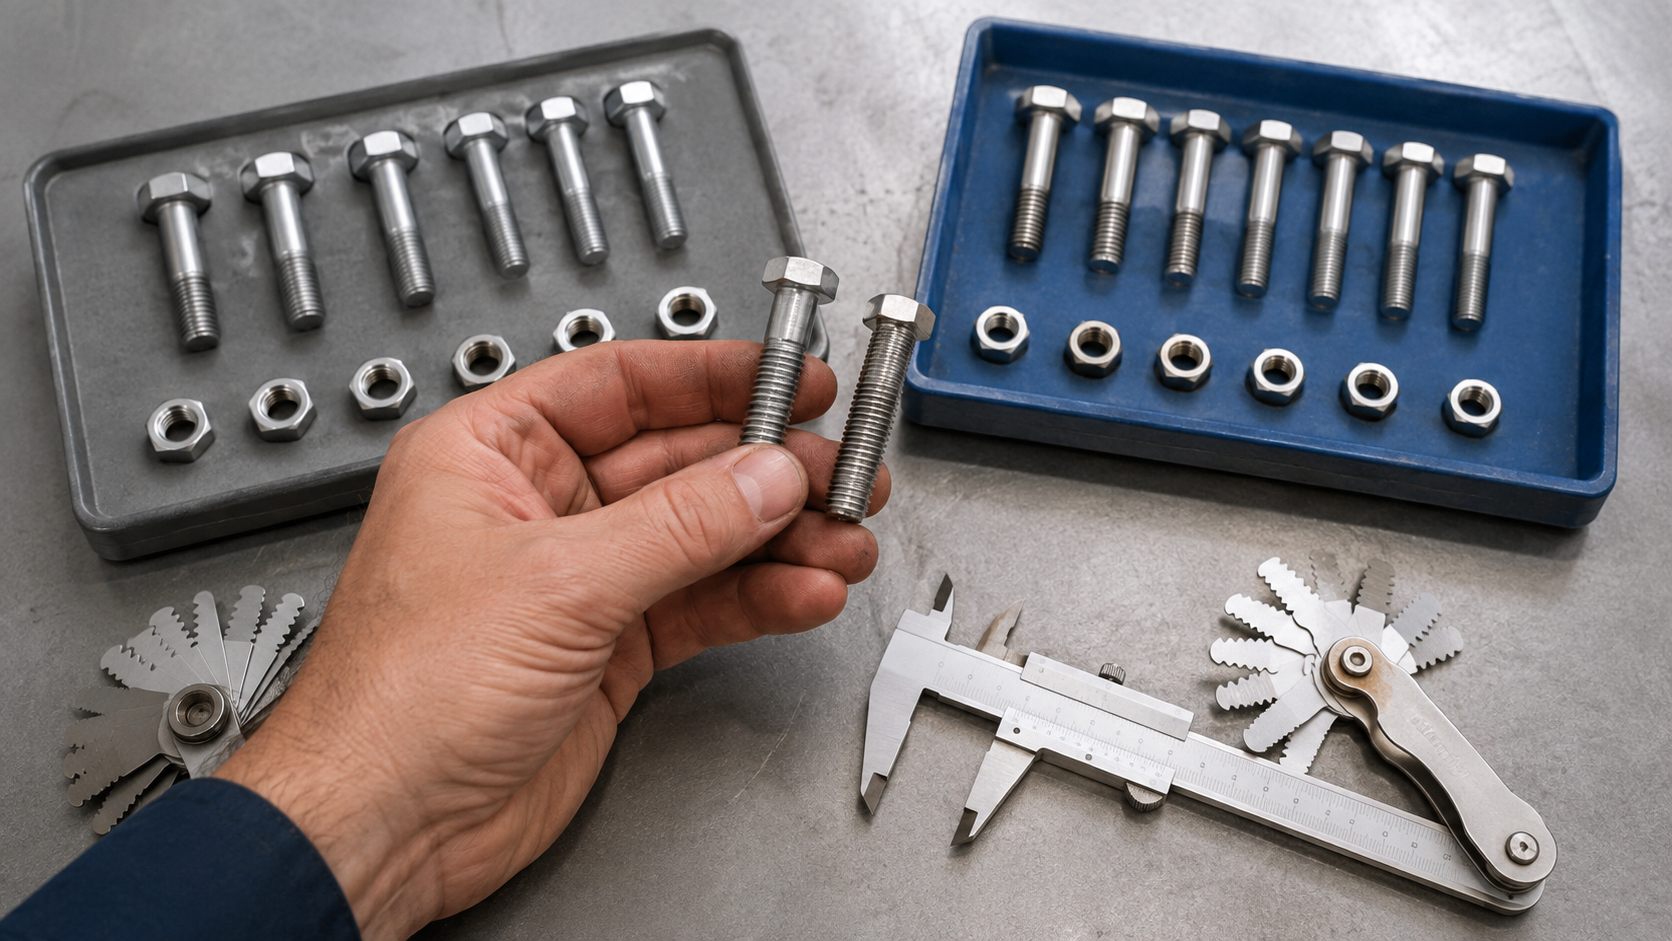
- Mit einem Messschieber und einer Gewindelehre lassen sich beide Arten fehlerfrei bestimmen.
Was ist der Hauptunterschied zwischen Zollgewinde und metrischem Gewinde?
Der Hauptunterschied liegt in der Maßeinheit und der Geometrie: Metrische Gewinde basieren auf Millimetern mit einem Flankenwinkel von 60 Grad und einer Steigung in Millimetern pro Umdrehung. Zollgewinde basieren auf dem angloamerikanischen Zoll (Inch), besitzen je nach Norm einen Flankenwinkel von 55 oder 60 Grad und geben die Steigung als Anzahl der Gewindegänge pro Zoll an.
Die historische Entwicklung der beiden Gewindesysteme
Die Geschichte der Gewinde ist faszinierend und eng mit der industriellen Revolution verbunden. Früher kochte jeder Hersteller sein eigenes Süppchen, was zu einem enormen Chaos bei Reparaturen führte. Das britische Whitworth-Gewinde brachte im 19. Jahrhundert erstmals eine standardisierte Lösung auf Basis des Zolls. Später entwickelten die Amerikaner das Unified Thread Standard (UTS) System, welches ebenfalls in Zoll gemessen wird. Parallel dazu entstand auf dem europäischen Festland das metrische ISO-Gewinde. Letzteres hat sich aufgrund der weltweiten Verbreitung des metrischen Systems als internationaler Standard durchgesetzt. Dennoch existieren die Zollgewinde in vielen Bereichen der Technik, insbesondere in der Luftfahrt und bei Fahrzeugen aus den USA, hartnäckig weiter. Beide Systeme haben somit ihre berechtigte Daseinsberechtigung in der modernen Industrie.
Der Flankenwinkel als entscheidendes geometrisches Merkmal
Ein tieferer Blick auf die Geometrie eines Gewindes offenbart den sogenannten Flankenwinkel. Dieser Winkel beschreibt die V-förmige Einkerbung zwischen zwei benachbarten Gewindegängen. Bei einem metrischen ISO-Gewinde beträgt dieser Winkel standardmäßig exakt 60 Grad. Beim traditionellen britischen Whitworth-Zollgewinde liegt der Flankenwinkel hingegen bei 55 Grad. Amerikanische Zollgewinde wie UNC oder UNF nutzen wiederum ebenfalls 60 Grad, was die Unterscheidung tückisch macht. Ein falscher Flankenwinkel führt bei der Verschraubung zu einer ungleichmäßigen Kraftübertragung. Dies kann im schlimmsten Fall das Gewinde komplett ruinieren oder die Schraube abreißen lassen. Daher ist es unerlässlich, bei Unsicherheiten stets genaue Messwerkzeuge zur Kontrolle dieses entscheidenden Winkels heranzuziehen.
Gewindesteigung: Millimeter pro Umdrehung versus Gänge pro Zoll
Die Gewindesteigung ist ein weiteres zentrales Unterscheidungsmerkmal beider Systeme. Im metrischen System ist die Sache relativ logisch und geradlinig aufgebaut. Hier gibt die Steigung die exakte lineare Distanz in Millimetern an, die eine Schraube bei einer vollen Umdrehung zurücklegt. Ein M8x1.25 Gewinde bewegt sich also pro Umdrehung genau 1,25 Millimeter vorwärts. Das zöllige System wählt einen völlig anderen Ansatz für diese Messgröße. Dort zählt man die Anzahl der Gewindespitzen, die auf die Strecke von exakt einem Zoll, also 25,4 Millimetern, fallen. Diese Kennzahl wird als TPI, was für Threads per Inch steht, bezeichnet und ist auf vielen amerikanischen Bauplänen zu finden. Für europäische Anwender erfordert dieses System oft ein lästiges Umrechnen, um ein Gefühl für die tatsächliche Steigung zu bekommen.
Die richtige Messmethode für den Außendurchmesser
Um ein unbekanntes Gewinde zu identifizieren, müssen Sie zunächst den Außendurchmesser präzise ermitteln. Hierfür ist ein hochwertiger digitaler oder analoger Messschieber das absolute Werkzeug der Wahl. Setzen Sie den Messschieber exakt im rechten Winkel an den äußeren Flanken des Gewindes an. Lesen Sie den Wert ab und vergleichen Sie ihn mit gängigen Tabellenwerten beider Gewindearten. Ein metrisches M10 Gewinde wird einen Außendurchmesser von knapp unter 10 Millimetern aufweisen. Ein 3/8 Zoll Gewinde misst hingegen etwa 9,52 Millimeter und liegt damit gefährlich nah an der M10-Schraube. Genau wegen dieser geringen Toleranzen reicht Augenmaß in der Praxis niemals aus. Nur wer exakt misst und die passenden Tabellen konsultiert, wird das Rätsel um die Gewindeart zuverlässig lösen.
Der sichere Einsatz einer Gewindelehre in der Praxis
Die Gewindelehre ist der beste Freund eines jeden Mechanikers und sollte in keiner Werkstatt fehlen. Dieses kleine Werkzeug sieht aus wie ein Taschenmesser, besitzt aber anstelle von Klingen viele kleine Schablonen. Jede Schablone weist das genaue Negativprofil einer spezifischen Gewindesteigung auf. Um sie zu nutzen, drücken Sie die gezackte Kante einfach in die Gänge der vorliegenden Schraube. Wenn die Schablone absolut spaltfrei und passgenau im Gewinde sitzt, haben Sie die richtige Steigung gefunden. Im Handel gibt es kombinierte Lehren, die sowohl metrische als auch zöllige Blätter enthalten. Achten Sie bei der Prüfung unbedingt auf die Einprägung auf dem jeweiligen Blatt. So vermeiden Sie fatale Fehler und können das Gewinde eindeutig einem der beiden Systeme zuordnen.
Typische Anwendungsbereiche und Fallstricke im Alltag
Metrische Gewinde finden sich heute in nahezu allen europäischen und asiatischen Produkten des täglichen Lebens. Ob am Fahrrad, im Auto oder bei Möbeln aus dem skandinavischen Einrichtungshaus, fast überall greift der ISO-Standard. Zollgewinde begegnen uns jedoch in speziellen Nischen, auf die man unweigerlich irgendwann stößt. Computerkreuzschlitzschrauben, Kamera-Stativgewinde und Anschlüsse im Sanitärbereich basieren fast immer auf imperialen Maßen. Auch Oldtimer-Liebhaber britischer oder amerikanischer Fahrzeuge müssen sich zwangsläufig ein Arsenal an zölligem Werkzeug zulegen. Der größte Fallstrick ist der Versuch, eine leicht klemmende Schraube mit roher Gewalt in das falsche Gegengewinde zu zwingen. Das resultiert unweigerlich in einer Kaltverschweißung oder einem komplett zerstörten Bauteil. Prüfen Sie daher bei Importwaren oder alten Maschinen immer doppelt, welches System vorliegt.
Metrisch, Unified und Whitworth im Direktvergleich
| System | Maßangabe | Steigung | Flankenwinkel | Beispiel |
|---|---|---|---|---|
| metrisches ISO-Gewinde | Millimeter | mm pro Gang | 60° | M8 × 1,25 |
| UNC/UNF | Zoll-Nenngröße | TPI | 60° | 1/4″-20 UNC |
| BSW/BSF | Zoll-Nenngröße | TPI | 55° | 1/4″ BSW |
| BSPP/BSPT | Rohr-Nennzoll | TPI | 55° | G 1/2 oder R 1/2 |
| NPT | Rohr-Nennzoll | TPI | 60° | 1/2-14 NPT |
Die ISO 68-1:2023 definiert das Grundprofil metrischer ISO-Gewinde. Unified-Inch-Gewinde mit UN-, UNR- und UNJ-Form behandelt die aktuelle ASME B1.1-2024. Diese Familien dürfen nicht allein wegen gleicher 60°-Flanken verwechselt werden.
Warum M6 und 1/4″-20 nicht austauschbar sind
| Gewinde | Nenndurchmesser | Steigung |
|---|---|---|
| M6 | 6,00 mm | 1,00 mm |
| 1/4″-20 UNC | 6,35 mm | 25,4 ÷ 20 = 1,27 mm |
| M8 | 8,00 mm | 1,25 mm |
| 5/16″-18 UNC | 7,94 mm | 25,4 ÷ 18 = 1,411 mm |
Die Durchmesser liegen jeweils nah beieinander, die Steigungen aber nicht. Ein Befestiger kann ein oder zwei Gänge greifen und dann klemmen. Weiterdrehen beschädigt die Flanken. Umrechnungstabellen helfen beim Vergleich, machen aus einem Zollgewinde jedoch kein metrisches Gegenstück. Weitere Paarungen zeigt UNC und UNF in metrisch umrechnen.
Gewindesystem in sieben Schritten erkennen
- Bauteil reinigen und den Anwendungsbereich notieren.
- Außendurchmesser rechtwinklig an mehreren Stellen messen.
- Metrische Steigungslehre anlegen.
- Bei keinem sauberen Treffer mit einer TPI-Lehre prüfen.
- TPI bei Bedarf in Millimeter umrechnen: 25,4 ÷ TPI.
- Parallelität oder Kegel prüfen und Flankenfamilie zuordnen.
- Maße mit Normtabelle und einem eindeutig bekannten Gegenstück bestätigen.
Eine ausführliche Messroutine finden Sie unter Gewinde richtig messen.
UNC, UNF und Whitworth: Zoll ist nicht gleich Zoll
UNC steht für eine gröbere, UNF für eine feinere Unified-Reihe. Beide nutzen das 60°-Profil. BSW und viele BSP-Rohrgewinde gehen auf Whitworth mit 55° zurück und besitzen gerundete Profilformen. Selbst wenn Durchmesser und TPI ähnlich wirken, können Winkel und Kuppenform abweichen.
Maße und Klassen der Unified-Familie erläutert UNC-Gewinde richtig bestimmen. Für das britische Profil bietet die BSW-Gewindetabelle einen eigenen Abgleich.
Rohrgewinde sind ein Sonderfall
Bei Rohrgewinden beschreibt 1/2 Zoll nicht den gemessenen Außendurchmesser von 12,7 mm. Die Größe stammt aus historischen Rohrnennweiten. Zusätzlich ist das Dichtprinzip relevant: Manche Gewinde sind parallel und dichten über eine separate Fläche oder Dichtung, andere sind kegelig und dichten im Gewinde mit passendem Dichtmittel.
NPT und BSP dürfen nicht ohne Freigabe kombiniert werden. NPT nutzt 60°, viele BSP-Varianten 55°; Steigungen und Kegel unterscheiden sich ebenfalls. Der Beitrag NPT-Gewinde erkennen und abdichten zeigt die amerikanische Rohrgewindefamilie.
Schnellcheck vor der Bestellung
- Durchmesser nicht nur in Millimeter umrechnen, sondern Steigung mitprüfen.
- TPI immer zusammen mit Zoll-Nenngröße notieren.
- UNC, UNF, BSW, BSP und NPT nicht unter „Zollgewinde“ zusammenwerfen.
- Innen- und Außengewinde auf parallel oder kegelig prüfen.
- Bei Hydraulik, Gas oder Druckluft Dichtsystem und Freigabe klären.
- Keine Verbindung mit Werkzeug passend zwingen.
Fazit
Die Maßeinheit ist nur der Anfang. Erst Durchmesser, Steigung oder TPI, Profilwinkel und Anwendung ergeben ein eindeutig identifiziertes Gewinde. Nahe Größen sind nicht automatisch kompatibel – ein sauberer Messvergleich verhindert teure Gewindeschäden.
Häufige Fragen
Woran erkennt man ein metrisches Gewinde?
Metrische Gewinde werden mit M und Millimetermaßen bezeichnet, etwa M8 × 1,25. Das ISO-Grundprofil nutzt 60 Grad; die Steigung wird in Millimetern pro Gang angegeben.
Woran erkennt man ein Zollgewinde?
Zöllige Gewinde tragen meist eine Zoll-Nenngröße und eine TPI-Angabe. Die genaue Familie wie UNC, UNF, BSW, BSP oder NPT muss zusätzlich bestimmt werden.
Sind M6 und 1/4 Zoll austauschbar?
Nein. M6 hat 6,00 mm Durchmesser und meist 1,00 mm Steigung. 1/4-20 UNC hat 6,35 mm und 1,27 mm Steigung. Erster Halt täuscht, danach werden die Flanken beschädigt.
Wie rechnet man TPI in Millimeter um?
Die Formel lautet 25,4 geteilt durch TPI. Bei 20 TPI beträgt die Steigung 1,27 mm pro Gewindegang.
Haben alle Zollgewinde 55 Grad Flankenwinkel?
Nein. Unified-Gewinde wie UNC und UNF sowie NPT nutzen 60 Grad. Whitworth-Familien wie BSW und viele BSP-Gewinde nutzen 55 Grad.
Warum misst ein 1/2-Zoll-Rohrgewinde nicht 12,7 mm?
Die Zollangabe ist eine historische Rohrnennweite und kein direkter Außendurchmesser. Der reale Gewindedurchmesser wird der jeweiligen Rohrgewindenorm entnommen.
Kann man Zoll- und metrische Gewinde mit derselben Lehre messen?
Ein kombinierter Satz kann beide Blattgruppen enthalten, die Profile und Beschriftungen bleiben aber getrennt. Nutzen Sie das passende Blatt für Millimetersteigung oder TPI.
Was tun, wenn zwei Größen fast passen?
Nicht mit Werkzeug weiterdrehen. Messen Sie Durchmesser und Steigung erneut, prüfen Sie Profil und Norm und testen Sie nur mit einem eindeutig passenden Gegenstück von Hand.
⇓ Weiterscrollen zum nächsten Beitrag ⇓